Náboj M8 na skříni převodovky z tlakově litého hliníku se odizoluje, když momentový klíč poprvé překročí 28 Nm. Linka se zastaví, kryt jde do koše a skutečné náklady nejsou kryty. Je to ztracená směna, zpráva o kontejnmentu, upozornění zákazníka a tři inženýři, kteří stráví dva dny dokazováním, že porucha byla problémem se specifikací díry a ne problémem montáže. Automobilové závitové vložky jsou malé, levné díly, které zabraňují přesně tomuto druhu událostí, a jsou vybírány o měsíce dříve na výkresu, který zní něco jako "M8 x 1,25 samořezná vložka, nerezová nebo ekvivalentní."
Zde je závěr vpředu. Na rodině vložek záleží mnohem více než na názvu značky. Drátěná závitová vložka, samořezná vložka a klíčová vložka nejsou zaměnitelné, protože přenášejí zatížení do základního materiálu třemi zcela odlišnými způsoby. Jakmile opravíte rodinu, materiál a povlak se stanou otázkou koroze a teploty a tolerance otvoru se stane otázkou nástrojů a procesu. Chybně objednáte a utratíte peníze za přísnější tolerance, které aplikace nikdy nepotřebovala, přičemž skutečné riziko, kterým je rotující nebo vytahovací vložka, zůstává nedotčeno.
Tento článek vás provede šesti rodinami automobilových závitových vložek, materiály a povlaky, které dávají smysl při práci s motorem, převodovkou, podvozkem a zásobníkem baterie EV, specifikacemi otvorů a závitů, které rozhodují o tom, zda vložka drží, nástroji, které udržují čáru v pohybu, a otázkami, které je třeba položit libovolnému výrobci nebo dodavateli, než uvolníte objednávku. Uzavře se pokyny k údržbě odříznutých vláken, sadou často kladených otázek a krátkým modulem zdrojů.
Co automobilové závitové vložky skutečně dělají uvnitř kloubu
Vložka dělá jednu práci: přesune nosný závit ze slabého základního materiálu do silnějšího, vyměnitelného prvku. Hliník, hořčík, zinkové tlakové odlitky, ocelový plech, kompozity a plasty mají jedno společné. Když vyříznete závit přímo do nich, režim selhání není zlomený šroub. Jedná se o střiženou nebo taženou nit v měkčím materiálu, což je nákladná část.
Přemýšlejte o číslech. Ocelový šroub třídy 8.8 v hliníkovém nálitku může selhat na šroubu dlouho předtím, než selže hliník, což je dobře, protože chcete, aby byl šroub slabým článkem. Šroub třídy 10,9 ve stejném nálitru tento vztah obrací. Nyní se hliníkový závit ustřihne a šroub přežije, což znamená, že zničíte pouzdro, abyste zachránili šroub. Vložka mění poměr. Hliníkovému nálitku dodává ocelový nebo nerezový vnitřní závit s větší účinnou střižnou plochou a rozkládá zatížení na delší záběrovou délku, takže se spoj chová tak, jak design zamýšlel.
Existuje druhá, méně diskutovaná funkce. Vložky vytvářejí opakovatelnost. Závitový otvor v tlakově litém hliníku se liší podle pórovitosti, úhlu úkosu, opotřebení nástroje a polohy upnutí. Předtvarovaná vložka, nainstalovaná pomocí řízeného nástroje, poskytuje stejnou polohu závitu a stejné chování při vytahování na jednotce 1 a jednotce 100 000. Pro výrobce provozující sestavu kritickou z hlediska bezpečnosti má tato opakovatelnost větší hodnotu než jednotková cena vložky.
Konečně, vložky vytvářejí provozuschopnost. Když je závit poškozen na poli, spirálová cívka nebo klíčová vložka přemění odpadní pouzdro na opravené. Při práci s těžkými vozidly a železnicí, kde odlitky mohou stát tisíce a dodací lhůty se pohybují v měsících, tato jediná nemovitost udržela v chodu celé vozové parky.
Šest rodin automobilových závitových vložek a kam každá patří
K většině chyb při zadávání zdrojů dochází proto, že kupující zacházejí se všemi vložkami jako s jednou kategorií. nejsou. Níže uvedená tabulka shrnuje šest rodin, které se nejčastěji objevují na výkresech vozidel a letectví, a sloupec, který rozhoduje o většině argumentů, je ten, jak se vložka zastaví v otáčení.
| Rodina | Jak se zamyká | Typický hostitelský materiál | Nejlépe sedí | Pozor na |
|---|---|---|---|---|
| Drátěná závitová vložka (helikální cívka) | Cívka diamantového průřezu držená napětím pružiny v závitovém otvoru | Hliník, hořčík, litina, plasty | Oprava a vyztužení standardního závitového otvoru | Vyžaduje kohoutek STI, nikoli standardní kohoutek |
| Samořezná vložka | Vnější řezné štěrbiny tvoří během instalace vlastní závit | Plasty, hliník, měkké tlakové odlitky, tenké stěny | Jednokroková instalace do nálitků s nízkou pevností | Průměr vodicího otvoru je kritický a závisí na materiálu |
| Zamykací vložka na klíč | Klíče zasunuté skrz stěnu vložky do základního materiálu | Tvrdé oceli, vysokovibrační spoje, kryty pro letectví a kosmonautiku | Maximální odolnost proti otáčení a vytažení | Více instalačních kroků a větší průměr výstupku |
| Tříotvorová závitová vložka | Otvory pro přírubu pomocí šroubů, nýtů nebo vytyčování | Plechy, tenké panely, kompozity | Tenký materiál, kde nelze odříznout celou nit | Vyžaduje volný prostor nebo přístup za panelem |
| Převodní matice vnitřní-vnější | Vnější závit vnější a vnitřní závit vnitřní | Jakýkoli materiál používaný tam, kde se normy závitů liší | Přizpůsobení metriky na sjednocenou nebo BSP na NPT | Zkontrolujte délku záběru na obou závitech |
| Závitová zátka a olejová zátka | Těsnění těsnicí plochou nebo kuželovým závitem | Olejové vany, převodovky, hydraulické skříně | Vypouštěcí, plnicí a kontrolní otvory | Kuželové a rovné zátky těsní různými principy |
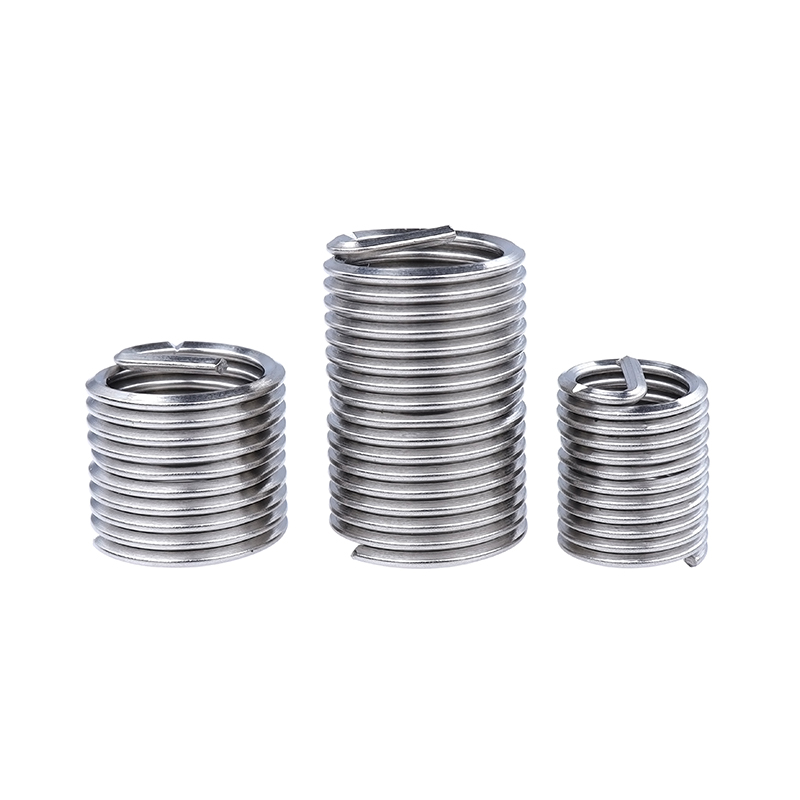 Šroubová vložka Šroubová vložka is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Zobrazit produkt →
Drátěná závitová vložka si zaslouží delší komentář, protože je to rodina nejčastěji specifikovaná v bezpečnostních spojích. Standardní spirálová cívka se spoléhá na elastické napětí instalované cívky, aby zůstala na místě. Varianta s uzamykáním šroubů přidává zajišťovací prvek na vnitřním závitu, který svírá samotný šroub, což zvyšuje krouticí moment potřebný k uvolnění spojovacího prvku po vibracích. V držáku hnacího ústrojí nebo snímači namontovaném na podvozku se tento rozdíl projeví jako kloub, který zůstane na svém svěrném zatížení po 200 hodinách nahodilých vibrací místo toho, aby se uvolnil.
Samořezné vložky zaujímají opačný konec spektra. Jsou pragmatickou volbou, když je šéf měkký, stěna tenká a proces vyžaduje jednu operaci místo dvou. Protože vložka řeže svůj vlastní závit, vodicí otvor není vůbec specifikací závitu. Jedná se o průměr otvoru s tolerančním pásem a tento pásek je obvykle těsný, často kolem plus nebo mínus 0,05 mm u malých velikostí. Pokud váš proces vrtání nemůže tento pásek udržet, žádná značka vložky nezachrání spoj.
Zamykací vložky jsou řešením pro velké zatížení. Jsou instalovány pomocí klíčů, které se zasunují dolů skrz štěrbiny v těle vložky a mechanicky zamykají vložku k základnímu materiálu. Není zde žádné spoléhání na napětí pružiny nebo tření. To je důvod, proč se objevují v krytech pro letectví, v místech s vysokými vibracemi a při opravách, kde není přijatelná jediná porucha. Kompromisem je větší instalační obálka a více schůdků na lavici.
Výběr materiálu a povlaku pro automobilové závitové vložky
Jakmile je rodina opravena, další rozhodnutí je materiál a povrch. Zde se setkávají náklady, koroze a galvanické riziko. Pravidlo, které ušetří největší potíže, je jednoduché: přizpůsobte materiál vložky šroubu a okolnímu prostředí a nikdy nevkládejte malou anodickou vložku do velkého katodového rodiče, aniž byste o tom přemýšleli.
Tahounem jsou vložky z uhlíkové oceli. Jsou pevné, levné a snadno tvarovatelné a se zinkovým pokovením dobře zvládají suché vnitřní i mírně vlhké prostředí. Modro-bílý zinek a žlutý zinek jsou dva povlaky, které uvidíte nejčastěji. Modrobílý zinek poskytuje jasnou, tenkou, relativně stejnoměrnou vrstvu s dobrým vzhledem a střední odolností vůči solné mlze. Žlutý zinek, vyráběný s trojmocnou pasivací v moderních řadách, nabízí mírně teplejší tón a typicky lepší odolnost proti bílé rzi, proto se objevuje na částech podvozku a motorového prostoru.
Vložky z nerezové oceli, obvykle 303, 304 nebo 316, posouvají diskusi od vzhledu k chemii. Typ 303 je volně obrobitelný a je přirozenou volbou, když má být tělo destičky řezáno na automatických soustruzích při velkém objemu. Typ 304 je univerzální třída odolná proti korozi a pokrývá většinu použití pod kapotou a exteriéru. Typ 316 přidává molybden a stává se správnou odpovědí na silniční sůl, expozici v moři a určitá chemická prostředí. Kompromisem je, že austenitická nerezová ocel není magnetická a nelze ji vytvrdit tepelným zpracováním, takže pevnost proti vytažení na jednotku objemu je nižší než u vložek z tvrzené uhlíkové oceli stejné velikosti.
| Materiál a povrchová úprava | Odolnost proti korozi | Síla | Typické prostředí |
|---|---|---|---|
| Uhlíková ocel, hladká | Nízká | Vysoká | Pouze suchá, olejem zamlžená vnitřní místa |
| Uhlíková ocel, modro-bílý zinek | Mírný | Vysoká | Interiér kabiny, suché prostory motorového prostoru |
| Uhlíková ocel, žlutý zinek | Mírný to good | Vysoká | Motorový prostor, zóny pod karoserií vystavené stříkající vodě |
| nerezová ocel 303 | Dobře | Mírný | Obráběné břitové destičky, obecné použití pod kapotou |
| 304 nerezová ocel | Dobře | Mírný | Vnější obložení, konzoly, spoje ze smíšených materiálů |
| 316 nerezová ocel | Velmi dobré | Mírný | Silniční sůl, pobřežní a mycí expozice |
Dva praktické body stojí za zopakování. Za prvé, tloušťka povlaku mírně mění efektivní rozměry závitu, takže povlakovaná vložka není rozměrově identická s hladkou a specifikace pokovení patří na výkres vedle popisku závitu. Za druhé, když je nerezová vložka instalována do hliníkového odlitku, oba kovy sedí v kontaktu v potenciálně vlhkém prostředí. To je galvanický pár. Obvykle je to přijatelné pro malou vložku ve velkém odlitku, ale mělo by to být vědomé rozhodnutí zaznamenané v souboru návrhu spíše než náhoda v seznamu dílů.
Určení velikosti díry, velikosti závitu a délky záběru
Popisek vlákna z výkresu může přečíst kdokoli. Součást, která vyžaduje zkušenosti, je převedení tohoto popisku do díry, tolerance a délky záběru, kterou může výrobní linka skutečně udržet. Výsledek řídí pět věcí: základní materiál a jeho tvrdost, průměr vodícího otvoru a jeho toleranční pásmo, délka záběru v základním prvku, tloušťka stěny dostupná pro výstupek a způsob instalace včetně toho, zda je přístup pouze z jedné strany.
Tvrdost je prvním filtrem. V měkkém hliníku kolem 60 až 80 HB samořezná vložka snadno vyřeže čistý závit a spirálová cívka potřebuje správně závitovaný otvor STI. V kalené oceli nad zhruba 30 HRC jsou samořezné vložky jednoduše špatným nástrojem a diskuse se přesune k zamykání klíčem nebo k opravě vrtání a závitu.
Tolerance pilotního otvoru je druhým filtrem a je to místo, kde vzniká většina poruch v poli. Otvor, který je o 0,1 mm příliš velký, zmenšuje materiál, do kterého se může vložka zakousnout, a porucha se projeví jako vložka, která se otáčí pod kroutícím momentem, někdy až po několika tepelných cyklech. Příliš malý otvor zvyšuje krouticí moment při instalaci, což může uříznout vložku nebo prasknout tenký výstupek.
Délka zapojení je třetím filtrem. Obvyklá zkratka použití vložky pouze tak hluboké, jak je standardní závitový záběr šroubu, je obvykle chybou. Vložky fungují na principu rozložení zátěže, takže hloubka je přímo úměrná tomu, jak velkou zátěž kloub nese. Níže uvedená tabulka shrnuje srovnání různých rodin břitových destiček z hlediska relativního vytahovacího výkonu ve stejném hostitelském materiálu za stejných testovacích podmínek, což je nejužitečnější způsob, jak o tomto rozhodnutí přemýšlet, než se pustíte do obrábění nástrojů.
První věc, kterou graf říká, je, že každá rodina břitových destiček překonává nevyztužený závitový otvor, a to s velkým náskokem. Nejnižší vložka na grafu stále vrací zhruba o padesát procent větší vytahovací zatížení než holý hliníkový závit, který nahrazuje. Tato mezera je úplným odůvodněním součásti a je to důvod, proč jediná vložka může změnit návrh okrajového nálitku na bezpečný, aniž by se změnil odlitek.
Druhým pozorováním je rozšíření v rámci samotné rodiny vložek s drátěným závitem. Varianta se šroubovacím zámkem je zde asi o tři procenta vyšší než varianta bez zamotání, což není tvrzením o výkonu zamykání, ale odrazem mírně odlišné geometrie cívky a skutečnosti, že obě jsou instalovány ve správně zašroubovaném otvoru STI stejné hloubky. Ve skutečných spojích na rozdílu záleží více, než naznačuje graf, protože funkce zamykání ovlivňuje moment, který musí spojovací prvek uvolnit, nikoli statické zatížení vytažením.
Třetí bod se týká uzamykací vložky na klíč v horní části nabídky. Dosahuje nejvyššího indexu, protože klíče přenášejí zatížení přímo do základního materiálu, spíše než se spoléhat pouze na záběr závitu. To je přesně důvod, proč je specifikováno tam, kde jsou vibrace silné a přístup pro opravy je omezený. Cena je větší hlava a delší instalační cyklus.
Čtvrtým bodem je srovnání obou samořezných vložek. Nerezová verze má v tomto testu mírně vyšší index než verze z uhlíkové oceli, což překvapuje lidi, kteří předpokládají, že nerez je vždy slabší. Důvodem je, že nerezová břitová destička v této velikostní řadě byla testována v mírně tvrdším stavu a s okrajově odlišnou geometrií drážky. Upřímný závěr je, že rozdíl mezi 92 a 96 je uvnitř hluku většiny výrobních procesů a neměl by být rozhodujícím faktorem. Vyberte si mezi nimi podle požadavku na korozi, nikoli podle dvou nebo čtyřprocentního rozdílu pevnosti.
Pátý bod se týká tříotvorové vložky. Jeho index 104 jej řadí nad obě samořezné vložky, ale hluboko pod řadu drátěných závitů. To dává smysl, protože jeho dráha zatížení prochází přírubou a třemi upevňovacími body spíše než skrz závit s plnou hloubkou. Jedná se o řešení pro tenké panely, ne o konkurenci spirálové cívky v tlustém nálitku.
Šestý bod se týká nevyztužené díry a zaslouží si důraz. U 62 není holá závitová díra pouze slabší. Je to také nejméně opakovatelná možnost, protože její výkon závisí na místní poréznosti odlitku v tomto přesném nálitku. Dvě díry na stejné součásti se mohou chovat odlišně. Vložka odstraňuje tuto variabilitu a variabilita, nikoli průměrná pevnost, je to, co způsobuje zastavení linky.
Za sedmé, graf je statické srovnání vytažení a nemělo by být chápáno jako hodnocení únavy. U vibračního kloubu se může pořadí změnit, protože mechanismus, který odolává uvolnění, se stává stejně důležitým jako mechanismus, který odolává vytažení. To je případ provedení se šroubovým zámkem a zámkem na klíč.
Za osmé, všimněte si, že délka záběru byla udržována konstantní na jedenapůlnásobku jmenovitého průměru. Pokud zvýšíte záběr na dvojnásobek průměru, každá rodina vložek získá, ale samořezné vložky získají méně než rodiny drátěných závitů a zámků s klíčem, protože samořezná vložka přenáší větší zatížení v blízkosti prvních několika závitů.
Za deváté, hodnoty indexu jsou relativní, nikoli absolutní. Jsou užitečné pro hodnocení a pro vysvětlení rozhodnutí o designu kolegovi. Nenahrazují zkoušku vytažení na vašem vlastním odlitku, s vlastním procesem děrování, při vašem vlastním montážním momentu.
Za desáté, praktickým přínosem pro nákupní tým je, že změna rodiny, aby se ušetřilo pár centů za kus, se téměř nikdy nevyplatí. Vložka představuje malý zlomek nákladů na nálitek, který chrání, a režim selhání, kterému brání, se měří v hodinách prostoje linky.
Instalační nástroje a kontrola reality montážní linky
Perfektní vložka s nesprávným instalačním nástrojem je generátor šrotu. Diskuse o nástrojích je krátká, ale je to místo, kde mnoho projektů tiše selhává, protože nástroj je často považován za dodatečný nápad ve stejné objednávce jako břitová destička.
U vložek s drátěným závitem se instalační nástroje dodávají ve dvou širokých provedeních v závislosti na tom, zda má vložka zapletený nebo bez zamotání. Instalace bez zamotání odstraňuje samostatný krok pro rozbití třmenu, který eliminuje uvolněný kus drátu, který by si jinak mohl najít cestu do převodovky nebo olejové galerie. Tato výhoda jediného procesu, nikoli samotná břitová destička, je často důvodem, proč výrobce přechází na konstrukci bez zamotání. Vytahovací nástroje jsou protějškem, který se používá, když opotřebovaná nebo poškozená vložka musí vyjít ven, aniž by došlo k poškození základního závitu.
U samořezných vložek je instalačním nástrojem obvykle šroubovák, který zabírá s vnitřním závitem a aplikuje řízený krouticí moment. Důležité jsou dvě proměnné: driver se nesmí vychýlit pod zatížením a musí být monitorován montážní moment, protože montážní moment je prvním a nejlevnějším indikátorem toho, že pilotní otvor je mimo specifikaci. Pokud se instalační krouticí moment během směny posune nahoru, vrták se opotřebuje.
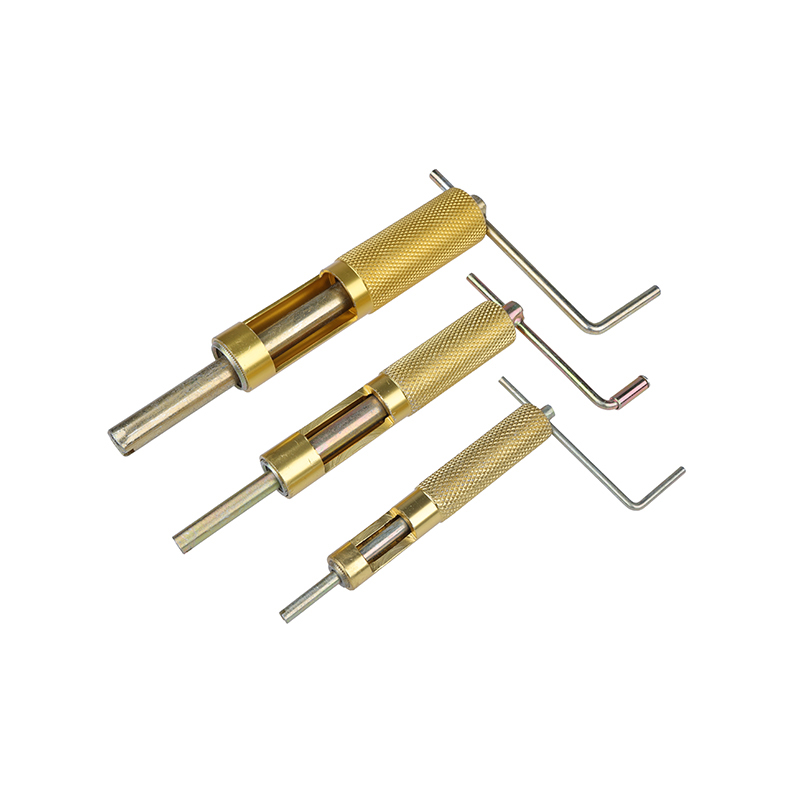 Nástroj pro instalaci vložky drátu Používá se k přesnému zašroubování vložek drátěných závitů do předvrtaných otvorů, což zajišťuje správnou instalaci a vyrovnání. Nástroj je vhodný pro různé velikosti drátěných závitů... Zobrazit produkt →
Klepnutí na vlákna patří do stejné konverzace. Závitníky se spirálovou drážkou zvedají třísky ze slepého otvoru, což z nich činí bezpečnější volbu tam, kde by ponechaná tříska představovala riziko kvality. Závitníky s přímými drážkami jsou robustnější a jsou často preferovány v průchozích otvorech a v materiálech, které vytvářejí krátké, práškovité třísky. Volba mezi nimi je rozhodnutím o utváření třísky před rozhodnutím o řezné rychlosti.
Kontrola reality je toto. Pokud proces instalace vyžaduje obě ruce, přípravek a specifikaci točivého momentu, kterou si musí operátor zapamatovat, proces se posune. Dobré nástroje pro vkládání dělají správnou instalaci snadnou.
Kvalita, sledovatelnost a výběr výrobce automobilových závitových vložek
U spojovacího materiálu, který stojí pár centů, je dodavatelský audit neúměrný ceně a zcela úměrný riziku. Selhání vložky se nezastaví na vložce. Zastaví spoj, sestavu a někdy i vozidlo.
Začněte s rozměrovými schopnostmi spíše než samotnými certifikáty. Požádejte o studii způsobilosti kritických rozměrů, což u břitové destičky obvykle znamená hlavní průměr, roztečný průměr, délku a u typů samořezných i geometrii drážky. Pak se zeptejte, jak se tyto rozměry měří, s jakou frekvencí a jakým měřidlem. Výrobce, který nemůže popsat své ovládání měřidla, popisuje proces, který bude driftovat.
Druhou otázkou je sledovatelnost materiálu. Tepelná čísla, certifikáty mlýna a spojení mezi šarží oceli a hotovou šarží jsou tím, co mění vložku ze spotřebního materiálu na bezpečnostní komponent. U nerezových tříd je důležitější než štítek na krabici certifikát uvádějící skutečnou třídu, 303, 304 nebo 316.
Povrchová úprava je třetí otázka a je to ta, která se nejčastěji přeskakuje. Tloušťka pokovení, přilnavost a přítomnost vodíkové křehkosti po pokovení jsou všechny důležité pro spojovací prvek z vysokopevnostní oceli. U břitových destiček jsou hlavními zájmy kontrola tloušťky, která ovlivňuje lícování závitu, a rovnoměrné pokrytí uvnitř cívky nebo drážky, což ovlivňuje životnost koroze.
Čtvrtou otázkou je kapacita a kontinuita. Velký a stabilní dodavatelský vztah je důležitější než nízká první nabídka, protože technické změny, kapacitní krize a narušení dopravy jsou události, které ve skutečnosti zastaví výrobu. Partnera s vlastním závodem, vlastním strojním parkem a zdokumentovanou historií výstupů je snadnější plánovat než obchodníka s dobrou cenou.
Za páté, podívejte se na šíři sortimentu. Dodavatel, který může nabídnout stejnou řadu závitů z uhlíkové oceli, pozinkované oceli a nerezové oceli, plus odpovídající závitníky, šroubováky a extrakční nástroje, snižuje počet prodejců, na které se musíte kvalifikovat. Tato konsolidace šetří čas na inženýrství a čas na inženýrství je u většiny projektů nejvzácnějším zdrojem. Více o společnosti za tímto sortimentem si můžete přečíst na našem webu stránka profilu společnosti .
Aplikační scénáře: Motor, převodovka, podvozek a EV zásobníky
Stejná vložka se chová odlišně podle toho, kde sedí. Několik scénářů se opakuje téměř v každém programu vozidel a logika výběru se natolik liší, že stojí za to je oddělit.
Motor a převodovkaDominují hliníková pouzdra, kryty a víka ložisek. Tepelné cykly jsou konstantní, je přítomna olejová mlha a kloub musí často přežít životnost vozidla bez opětovného točivého momentu. Běžné jsou zde drátěné závitové vložky s uzamykacím prvkem a vložky pro uzamykání klíče. Priority: retence po vibracích, stabilní zatížení svorky při 120 °C a více a odolnost proti korozi kompatibilní s působením oleje a chladicí kapaliny. | Konstrukce podvozku a karoserieSpoje smíšených materiálů, vysoké galvanické riziko a vystavení posypové soli. Samořezné vložky se objevují v hliníkových pomocných rámech a v kompozitních nebo tenkostěnných konstrukcích, zatímco vložky se třemi otvory slouží k panelům příliš tenkým na závitování. Priority: odolnost proti korozi, galvanická kompatibilita se spojovacím prvkem a opakovatelný vodicí otvor na velkoobjemové lince. |
Přihrádky a kryty baterií EVVelké hliníkové konstrukce s mnoha závitovými body, přísnými požadavky na těsnění a nízkou tolerancí pro uvolněné nečistoty. Závitové vložky a konverzní matice umožňují, aby jeden hliníkový odlitek akceptoval několik standardů spojovacích prvků. Priority: absolutní osvobození od uvolněných třísek a zlomených hrotů, konzistentní montážní moment na stovkách bodů a čistá procesní dokumentace. | Železnice a letectvíVysokáer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Priority: zdokumentovaná sledovatelnost, opakovatelný výkon vytažení a zdokumentovaný postup opravy, který funguje v terénu. |
Ve všech čtyřech scénářích platí jeden vzor. Vložka se nikdy nevybírá izolovaně. Vybírá se společně se spojovacím prvkem, procesem vrtání a instalačním nástrojem a rozhodnutí je potvrzeno zkouškou vytažením na skutečném výrobním materiálu spíše než na obecné zkušební tyči.
Oprava a údržba: Odizolované závity a vypouštěcí zátky
Ne každá vložka jde do nového dílu. Značný podíl poptávky pochází z oprav a oprava má svá pravidla. Dvěma nejběžnějšími úkoly jsou svlečený závit v měkkém odlitku a poškozený vypouštěcí nebo plnicí otvor.
U staženého vlákna je sekvence přímočará, ale nemilosrdná. Změřte zbývající otvor, vyvrtejte na specifikovaný přesah, zaklepejte správným závitníkem STI a nainstalujte vložku do určené hloubky, obvykle mírně pod povrch. Přeskočení kroku měření je obvyklou příčinou opravy, která se do měsíce znovu nezdaří. Pokud byl otvor již jednou opraven, druhá cívka na stejném místě nemusí být vhodná a vložka pro uzamykání klíče nebo konverzní matice se stávají lepším řešením. Nejběžnějším hostitelem jsou hliníkové odlitky a zde je užitečná diskuse o chování břitových destiček při opravách hliníku technický článek o opravě závitů v hliníku .
Vypouštěcí a plnicí porty jsou jiný problém. Porucha je obvykle netěsná nebo poškozená zátka, nikoli odtržený závit a oprava závisí na tom, zda je port rovný závit utěsněný podložkou nebo kuželový závit utěsněný přesahem. Přímá zátka se opírá o těsnicí plochu a řízený krouticí moment, takže nadměrné utažení spíše poškozuje těsnicí povrch než zlepšuje těsnění. Kuželová zátka závisí na záběru závitu, takže na počtu závitů záleží a zátka by neměla být znovu používána donekonečna. Správný princip těsnění je důležitější než jakost materiálu, i když nerezová zátka 316 je rozumnou volbou tam, kde port vidí postřik nebo smývání.
Při práci s vozovým parkem a těžkou technikou se obě opravy obvykle provádějí s nasazeným komponentem, což znamená, že přístup je omezený a udržování čistoty je obtížné. To je argument pro použití nezamotávacích vložek v opravných sadách, protože není třeba žádný třep, který by se dal zlomit a vytáhnout.
Konfigurační karty: Přizpůsobení stylu vložení šéfovi, kterého máte
Když dva návrhy vypadají na papíře stejně platné, rozhodující je obvykle geometrie nálitku. Čtyři konfigurace níže pokrývají většinu rozhodnutí o skutečné kontrole výkresu.
Silný výstupek, měkký materiál
Drátěná závitová vložka v závitovém otvoru STI. Nejlepší rovnováha mezi pevností při vytažení, malým instalačním obalem a snadnou opravou. Pokud kloub zaznamená vibrace, použijte variantu zajištění.
Tenká stěna, jedna operace
Samořezná vložka. Řeže vlastní závit v řízeném vodicím otvoru a nepotřebuje žádný samostatný krok řezání závitu. Tolerance vodicího otvoru je kritickým kontrolním bodem.
Vysoké vibrace, tvrdý materiál
Vložka se zámkem na klíč. Klíče mechanicky uzamknou tělo do základního materiálu a odstraňují jakoukoli závislost na tření závitu. Větší obálka, vyšší spolehlivost.
Panel je příliš tenký na klepnutí
Tříotvorová závitová vložka, upevněná šrouby, nýty nebo kolíkem. Přesouvá zátěž do příruby spíše než do tloušťky plechu a potřebuje přístup za panel.
Společné čtení těchto čtyř karet dává jednoduchý rozhodovací strom. Pokud je pro závitový otvor dostatek materiálu a na spoji záleží, použijte drátěnou závitovou vložku. Pokud není dostatek materiálu nebo proces musí být jednokrokový, použijte samořeznou vložku. Pokud je spoj kritický z hlediska bezpečnosti a vibrace jsou silné, použijte klíčovou vložku. Pokud není tloušťka vůbec žádná, použijte tříotvorovou vložku. Vše ostatní, včetně konverzních matic a závitových zátek, řeší jiný problém: přizpůsobení závitového standardu nebo utěsnění portu.
Cena, dodací lhůta a nákup závitových vložek pro automobily
Pořizovací cena vložky není téměř nikdy tím největším číslem při rozhodování. Důležité jsou celkové náklady na spoj, který funguje, a to zahrnuje nástroje, řízení procesu, zmetkovitost a náklady na odstávku linky.
Nad jednotkovou cenou obvykle stojí tři nákladové faktory. První je kvalita vodícího otvoru nebo závitníku STI. Levný závitník, který driftuje, vytváří nestandardní otvory a nestandardní otvory produkují odchylky točivého momentu instalace, přepracování a odpad. Upgrade závitníku často stojí méně než downgrade vložky. Druhým jsou instalační nástroje. Ovladač, který vyžaduje dvě ruce, zpomaluje linku a zvyšuje možnost nesprávné instalace. Třetí je částečná rozmanitost. Každá další velikost břitové destičky, kterou má závod na skladě, zvyšuje zásoby, riziko zastarání a chyby při vychystávání. Konsolidace na malý počet velikostí závitů s dodavatelem, který může pokrýt uhlíkovou ocel, pozinkované a nerezové varianty stejné velikosti, snižuje koncovou část pomaluobrátkového materiálu.
Otázky, které stojí za to položit, se ohledně doby realizace týkají vyrovnávací paměti, nikoli průměrů. Jaká je standardní dodací lhůta výroby, jaké je minimální množství objednávky a jaká vyrovnávací paměť existuje pro velikosti, které jsou spotřebovávány týdně? Dodavatel, který může mít stálé zásoby rychle se obrátkových velikostí, je cennější než ten, který nabízí o tři dny kratší velikost, kterou objednáváte dvakrát ročně.
Pro kupující spolupracující s mezinárodním velkoobchodem nebo distributorem platí stejná logika o úroveň výše. Schopnost distributora vysledovat šarži k certifikátu mlýna závisí na vlastních záznamech výrobce. Proto stojí za pochopení továrna za dílem, nejen subjekt vystavující fakturu. Konzistence v rámci velkého měsíčního objemu, zdokumentovaná kontrolní rutina a stabilní strojový park jsou vlastnosti, které udržují přívodní potrubí tiché.
Často kladené otázky o automobilových závitových vložkách
To jsou otázky, které se nejčastěji objevují při recenzích designu, schůzkách o kvalitě a raných rozhovorech s dodavateli. Každá odpověď je krátká a praktická a každá předpokládá, že pracujete se skutečným výkresem a skutečným výrobním procesem.
Z jakého materiálu se obvykle vyrábí automobilové závitové vložky?Nejběžnější je uhlíková ocel s povlakem na bázi zinku, následuje nerezová ocel 303, 304 a 316. Uhlíková ocel poskytuje vyšší tvrdost a pevnost za nižší cenu, zatímco nerezová ocel je zvolena pro odolnost proti korozi. Správná odpověď závisí na prostředí a na materiálu šroubu. |
Mám použít drátěnou závitovou vložku nebo samořeznou vložku?Použijte drátěnou závitovou vložku, když je výstupek dostatečně silný pro závitový otvor a spoj vyžaduje maximální vytahovací výkon s malou instalační obálkou. Samořeznou vložku použijte, když je materiál měkký, stěna tenká a proces by měl být jednokrokový. Kontrola vodicí díry je v obou případech kritická. |
Jakou velikost vodícího otvoru potřebuji pro samořeznou vložku?Je specifická pro materiál a velikost a je obvykle uváděna v pásmu zhruba plus minus 0,05 mm na malých metrických velikostech. Nikdy to neodhaduj. Vyžádejte si u výrobce břitové destičky doporučený otvor pro váš přesný materiál a tvrdost a ověřte je kontrolou vytahovacího a montážního momentu na výrobním odlitku. |
Fungují automobilové závitové vložky v hliníkových blocích motoru?Ano, a to je jedno z jejich nejčastějších použití. Hliník je oproti oceli měkký, takže přímý závit v odlitku je slabým místem. Vložka přemístí nosný závit do oceli nebo nerezu a rozloží zatížení na delší délku záběru, což zvyšuje odolnost proti vytažení výrazně nad holou díru se závitem. |
Jak zabráním vysunutí vložky při vibracích?Fungují tři přístupy. Použijte uzamykací drátěnou závitovou vložku, která sevře šroub, použijte uzamykací vložku, která je mechanicky zajištěna do základního materiálu, nebo opravte konstrukci spoje tak, aby šroub udržel svěrné zatížení. Jediným spolehlivým způsobem potvrzení volby je náhodné testování vibrací s měřením ztráty točivého momentu. |
Je nerezová vložka slabší než uhlíková ocel?Ve stejné velikosti a stavu má austenitická nerez nižší tvrdost a nelze ji prokalit, takže její vytahovací výkon na jednotku objemu je obecně nižší. Praktický rozdíl je často malý ve srovnání s účinkem kvality otvoru a délky záběru. Nerez volte kvůli korozi, ne kvůli pevnosti. |
Mohu instalovat automobilové závitové vložky ručně?Na jednu opravu ano, se správným ovladačem a momentovým klíčem. Pro výrobu, ne. Ruční instalace přináší odchylky v hloubce, vyrovnání a krouticím momentu a tyto odchylky způsobují selhání břitové destičky. Výrobní instalace by měla používat řízený ovladač s monitorovaným točivým momentem. |
Co bych měl zkontrolovat při první kontrole vložky?Zkontrolujte hlavní a roztečný průměr, délku, geometrii drážky nebo pera, pokud je to vhodné, tloušťku povlaku a certifikát materiálu. Poté zkontrolujte montážní moment a vytažení na výrobním odlitku. Samotné kontroly rozměrů nezachytí nesoulad mezi břitovou destičkou a základním materiálem. |
Jak hluboko by měla být vložka instalována?Normálně splachujte mírně pod povrch podle pokynů výrobce. Hloubka ovlivňuje jak instalovanou polohu závitu, tak rozložení zatížení. Příliš mělké snižuje záběr a vytahování; příliš hluboké může zasahovat do spojovacího prvku nebo může vložka vyčnívat do těsnicí plochy. |
Může stejný dodavatel poskytnout vložky, závitníky a instalační nástroje?Je to výhodné. Jediný zdroj pro břitové destičky, závitníky, unašeče a extrakční nástroje snižuje počet proměnných, když kloub nefunguje správně, a odstraňuje situaci, kdy dodavatel břitové destičky a dodavatel nástroje na sebe během kontroly kvality ukazují. |
Kam dál
Pokud jste v bodě výběru rodiny, nejrychlejší cestou je popsat spoj ve čtyřech řádcích: základní materiál a tvrdost, velikost závitu, dostupná tloušťka stěny a zda spoj vykazuje vibrace nebo tepelné cykly. Z těch čtyř linií se rodina zúží na jednoho nebo dva zájemce a zbývající práce je vytahovací zkouška na produkčním odlitku.
Pokud jste v bodě získávání zdrojů, otázky v tomto článku mapují přímo na dotazník dodavatele. Zeptejte se na rozměrovou kapacitu, sledovatelnost materiálu, kontrolu povrchové úpravy, monitorování krouticího momentu při instalaci a skladovou politiku pro rychle se pohybující velikosti. Odpovědi oddělí výrobce, který může podporovat dlouhý program, od výrobce, který může pouze vyplnit objednávku.
Další dva zdroje na tomto webu stojí za to otevřít. The profil společnosti a továrny pokrývá výrobní základnu, strojový park a přístup ke kvalitě za sortimentem závitových spojů. Odtud jsou sekce produktů uspořádány podle rodin, takže můžete přejít přímo od vložky s drátěným závitem k jejímu instalačnímu nástroji nebo od samořezné vložky k odpovídajícímu závitníku, aniž byste opustili stejný dodavatelský řetězec.
 Samořezná závitová vložka z nerezové oceli Samořezné závitové vložky z nerezové oceli jsou spojovací prvky určené ke zpevnění závitových spojů. Na rozdíl od standardních vložek jsou vyrobeny z nerezové oceli, poskytují... Zobrazit produkt →
Pro týmy plánující nový program je praktickým dalším krokem vzorová sada: jedna velikost v každé ze dvou nebo tří kandidátských rodin, plus odpovídající nástroje, testované na vašem vlastním odlitku. Tento test stojí několik dní a malé množství materiálu a odstraňuje téměř veškerou nejistotu, kvůli které je výběr břitové destičky na prvním místě obtížný.