


Kresba přistane na strojní lavici. Popisek říká "303 nerez" pro malou vypouštěcí zátku se závitem a dávku samořezných vložek. Nikdo se neptá, zda bude součástka dostatečně pevná, protože síla nikdy nebyla důvodem výběru třídy. Díl byl vybrán, protože šroubový stroj jich musí za směnu otočit tisíce s třískami, které se čistě lámou, a protože hotová součást musí ještě přežít roky vlhkosti, posypové soli a dílenské vlhkosti. Tento kompromis je přesně to, co vlastnosti materiálu nerezové oceli 303 popisují: austenitická třída navržená pro obrábění na prvním místě a odolnost proti korozi za druhé.
Krátká verze, před detailem: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) je chromniklová austenitická nerezová ocel typu 18/8 s 0,15 až 0,35 procenta síry přidané záměrně za účelem lámání třísek. Nelze jej vytvrdit tepelným zpracováním, v žíhaném stavu je v podstatě nemagnetický, jeho pevnost v tahu po žíhání se pohybuje v pásmu 500 až 700 MPa a jeho obecná korozní odolnost se pohybuje blízko 304. Jedno místo, za kterým jasně zaostává, je odolnost proti důlkové korozi, protože stejné inkluze sulfidu manganu, které z něj dělají první stroj, který se tak krásně rozpouští.
Tento článek prochází složením, mechanickými a fyzikálními údaji, obrobitelností, korozním chováním, limity tepla a svařování, logikou výběru a kontrolami zdrojů, které stojí za touto krátkou odpovědí. Je napsán pro inženýry, nákupčí a pracovníky kvality, kteří musí zdůvodnit volbu materiálu na výkresu nebo objednávce, nikoli pro učebnici.
Klíčové shrnutí: Nerezová ocel 303 je volně obrobitelná austenitická třída, která vyměňuje odolnost proti důlkové korozi za jednu z nejvyšších rychlostí obrábění ze všech nerezových ocelí, a proto dominuje šroubovaným dílům, jako jsou závitové vložky, adaptéry a vypouštěcí zátky.
303 Vlastnosti materiálů z nerezové oceli na první pohled
Před vrtáním do jednotlivých hodnot pomáhá vidět celý stupeň v jednom pohledu. Níže uvedená tabulka shrnuje hlavní vlastnosti materiálu z nerezové oceli 303, které se objevují na většině materiálových certifikátů a technických listů, spolu s praktickým důsledkem každého z nich v dílně.
| Majetek | Typická hodnota | Co to znamená pro závitovou součást |
|---|---|---|
| Rodina třídy | Austenitické, chromniklové | Nevytvrditelné tepelným zpracováním; síla pochází z práce za studena |
| Označení UNS / EN | S30300 / 1,4305 | Zaměnitelné na většině výkresů s AISI 303 a X8CrNiS18-9 |
| Pevnost v tahu (žíhaný) | 500 až 700 MPa | Vhodné pro vložky a zátky namáhané ve smyku a tlaku |
| 0,2 procenta meze kluzu (žíhané) | 190 až 260 MPa | Nízká výtěžnost vyvolává potřebu velkorysého záběru závitu |
| Prodloužení | 35 až 50 procent | Dobrá tažnost, takže závity se spíše válejí a deformují než praskají |
| Tvrdost (žíhaná) | 160 až 200 HB | Obrobitelné standardními tvrdokovovými nástroji při vysoké povrchové rychlosti |
| Relativní obrobitelnost | Asi 78 procent B1112 | Řezání je zhruba 1,7krát rychlejší než 304 |
| Magnetické chování | Při žíhání je v podstatě nemagnetický | Mírný magnetismus po zpracování za studena nebo válcování závitů |
| Odolnost proti důlkové korozi | Nižší než 304 a mnohem nižší než 316 | Vyhněte se působení mořského prostředí, chemikálií a silného odmrazování |
Klíčové s sebou: pokud je ve specifikaci uvedeno pouze „nerez“, 303 a 304 nejsou zaměnitelné v chloridovém prostředí, i když na polici vypadají stejně.
Chemické složení a označení jakosti
Alloy 303 je volně obrobitelná modifikace 18/8 austenitické rodiny. Jeho základní chemie je v podstatě 304 s kontrolovanými přísadami síry nebo selenu a mírně uvolněným limitem uhlíku a fosforu, který odráží realitu výroby velkoobjemových tyčí spíše než jakýkoli pokus o zlepšení korozních vlastností.
| prvek | Rozsah | Role ve třídě |
|---|---|---|
| uhlík (C) | 0,15 max | Uzavírka pro omezení tvorby karbidu chrómu podél hranic zrn |
| křemík (Si) | 1,00 max | Deoxidace během tavení; zbytkové úrovně mírně ovlivňují obrobitelnost |
| mangan (Mn) | max. 2,00 | Slučuje se se sírou a vytváří inkluze sulfidu manganu, které lámou třísky |
| fosfor (P) | 0,20 max | Příspěvek vyšší než 304; mírně přispívá ke křehkosti třísek |
| síra (S) | 0,15 až 0,35 | Definující doplněk; vytváří vnitřní zářezy, které zkracují třísky |
| Chrom (Cr) | 17,0 až 19,0 | Vytváří pasivní oxidový film, který zajišťuje odolnost proti korozi |
| nikl (Ni) | 8,0 až 10,0 | Stabilizuje austenitickou strukturu a poskytuje tažnost a houževnatost |
| molybden (Mo) | 0,60 max (volitelné) | Nepřidáno záměrně; absence je to, co odděluje 303 od 316 |
Obsah síry je jediné nejdůležitější číslo v této tabulce a je také nejčastěji špatně specifikované. Teplo na 0,15 procenta síry stroje znatelně horší než teplo na 0,30 procenta, ale oba jsou plně v souladu se specifikací 303. Pro šroubovnu vyrábějící miliony malých břitových destiček ročně se toto rozšíření promítá přímo do výměny nástrojů, doby cyklu a zmetkovitosti.
Selenové a měděné varianty
Na výkresech se pravidelně objevují dvě varianty a neměly by být považovány za identické se standardem 303:
- 303Se (UNS S30323) - selen nahrazuje síru jako přísada pro volné obrábění. Kontrola třísek je dobrá a povrchová úprava je často lepší, ale index obrobitelnosti je o něco nižší než u 303 s obsahem síry. Hlavním důvodem pro jeho volbu je zlepšená tvařitelnost za tepla a za studena a o něco lepší odolnost proti korozi, protože inkluze selenu jsou méně agresivními iniciátory důlků než sulfidy.
- 303 Cu - varianta s měděným ložiskem, která se používá tam, kde je zapotřebí zlepšený kurz za studena nebo mírně lepší korozní vlastnosti. Je běžné u spojovacího materiálu a drátu pro díly tvářené za studena.
- 303Sulf a generické 303 - obchodní označení, která by měla být vždy svázána s písemným chemickým rozsahem a certifikátem, protože samotné "303" nedefinuje obsah síry, tvrdost, temperování nebo dodací podmínky.
Ekvivalenty jakosti, které stojí za to znát při kontrole importní dokumentace, zahrnují AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 a GB/T Y1Cr18Ni9. V praxi budou všichni dodavatelé v Asii, Evropě nebo Severní Americe nabízet stejnou skupinu, ale formát certifikátu a rozsah testu se liší, takže v objednávce musí být uvedeno, která norma se řídí.
Klíčové shrnutí: síra mezi 0,15 a 0,35 procenta je to, co dělá stroj 303 dobře, ale přesný bod uvnitř tohoto okna je proměnná nákupu, která by měla být stanovena pro velkoobjemovou práci.
Mechanické vlastnosti nerezové oceli 303
Mechanická data pro 303 jsou vždy závislá na stavu a zde dochází k většině chyb specifikace. Datasheet citovaný pro žíhanou tyč vypadá slabě vedle listu citovaného pro tyč taženou za studena stejné jakosti a oba jsou správné. Důvodem je, že 303 je austenitický a nemůže být zpevněn kalením nebo temperováním. Jedinou dostupnou pákou je práce za studena, která se používá buď jako tažení tyče před obráběním, nebo jako válcování závitů a tváření po něm.
| Majetek | Žíhaná tyč | Tyč tažená nebo válcovaná za studena |
|---|---|---|
| Pevnost v tahu | 500 až 700 MPa | 690 až 860 MPa |
| 0,2 procenta meze kluzu | 190 až 260 MPa | 450 až 700 MPa |
| Prodloužení in 50 mm | 35 až 50 procent | 10 až 25 procent |
| Zmenšení plochy | Asi 50 procent | Asi 35 procent |
| Tvrdost | 160 až 200 HB | 230 až 320 HB |
| Modul pružnosti | 193 až 200 GPa | 193 až 200 GPa |
| Poissonův poměr | 0.30 | 0.30 |
Z této tabulky vyplývají dva důsledky. Za prvé, poměr kluzu k pevnosti v tahu žíhaného 303 je nízký, zhruba 0,35 až 0,45, což znamená, že materiál se znatelně deformuje, než se zlomí. Pro závitovou vložku nebo konverzní matici je tato tažnost užitečná: boky závitu se mohou spíše přizpůsobit mírně nedokonalému lícujícímu závitu než prasknout. Za druhé, stejná tažnost znamená, že závit může být vytažen z měkkého základního materiálu dlouho předtím, než samotná vložka selže, takže pevnost základního materiálu a délka záběru závitu obvykle řídí spoj.
Síla versus angažovanost, ne samotná síla
Častou chybou v hliníkových pouzdrech je specifikovat pevnější vložku spíše než větší záběr. Pokud je nerezová břitová destička 303 instalována do tlakově litého hliníkového nálitku pouze se čtyřmi závity v záběru, hliník stříhá jako první bez ohledu na jakost břitové destičky. Praktická pravidla zapojení, která se drží ve výrobě, jsou:
- U ocelových a litinových rodičů se zaměřte na alespoň 1,0 až 1,5 násobek jmenovitého průměru závitu v záběru.
- U hliníkových a hořčíkových rodičů se zaměřte na 2,0 násobek jmenovitého průměru nebo použijte vložku se zámkem na klíč nebo tříotvorovou vložku navrženou pro rozložení zátěže.
- U plastů a kompozitů je zatížení přenášeno lepenou nebo lisovanou vložkou spíše než záběrem závitu a role 303 je omezena na tvar vnitřního závitu.
- Pokud jsou přítomny vibrace, určete raději šroubovací drátěnou vložku nebo uzamykací náplast, než se spoléhat pouze na točivý moment.
Únavový výkon se řídí stejnou logikou. Mez odolnosti žíhaného 303 při rotačním ohýbání leží hluboko pod mezí odolnosti tyče opracované za studena a v závitovém spoji dominuje únavové životnosti zářez u prvního závitu v záběru. Válcování závitu po obrábění zanechává v patě zbytkové napětí v tlaku a podstatně zlepšuje únavovou životnost ve srovnání s řezáním, což je jeden z důvodů, proč válcování závitu zůstává výchozím nastavením pro velkoobjemové nerezové spojovací prvky.
Klíčový odběr: 303 nelze tepelně zpracovat, takže jakýkoli požadavek na pevnost nad zhruba 700 MPa musí být splněn specifikací za studena opracovaného temperování a akceptací nižší tažnosti.
Fyzikální a tepelné vlastnosti nerezové oceli 303
Fyzická data jsou důležitější, než většina návrhářů očekává, zejména v sestavách, které zaznamenávají teplotní cykly. Nerezová vložka v hliníkovém pouzdře se roztahuje jinou rychlostí než základní kov a výsledná změna předpětí je často tím, co uvolňuje spoj, nikoli samotné vibrace.
| Majetek | Typická hodnota | Implikace designu |
|---|---|---|
| Hustota | 7,9 g/cm3 | Hmotnost součásti se při stejné geometrii blíží uhlíkové oceli |
| Rozsah tání | 1400 až 1420 °C | Vysoko nad jakoukoli provozní teplotou v automobilovém nebo leteckém průmyslu |
| Specifické teplo | Asi 500 J/kg·K | Pomalé zahřívání a pomalé chlazení ve srovnání s hliníkem |
| Tepelná vodivost při 100 °C | Přibližně 16,2 W/m·K | Špatný odvod tepla, takže řezná kapalina proudí během obrábění |
| Elektrický odpor | Asi 0,72 mikroohm metr | Není materiálem volby pro vodivé cesty |
| Tepelná roztažnost, 20 až 100 °C | Asi 17,3 x 10⁻⁶ na K | Nižší než hliník na zhruba 23, který za tepla mění předpětí |
| Relativní magnetická permeabilita | Asi 1,02 žíhaných, až asi 3 za studena | Ověřte požadavky na magnetismus podle skutečné teploty |
| Modul pružnosti | 193 až 200 GPa | Tužší než hliník, takže sdílení zátěže upřednostňuje vložku |
Zvláštní poznámku si zaslouží magnetické chování. Mnoho zákazníků odmítá nerezový díl, protože se na něj lepí magnet. U 303 je slabá přitažlivost normální a očekáváná po tažení za studena, válcování závitů nebo náročném obrábění, protože tyto operace částečně přeměňují austenit na martenzit. Plně žíhaný díl 303 zbavený pnutí bude vykazovat propustnost blízkou 1,02, zatímco díl silně tvarovaný za studena může vykazovat několikanásobek této hodnoty. Pokud specifikace vyžaduje nemagnetické chování, musí být požadavek napsán na základě hotového stavu, nikoli suroviny.
Obrázek tepelné roztažnosti také vysvětluje praktický problém v terénu. Když je nerezová zátka instalována v hliníkovém pouzdře a sestava se zahřívá, hliník roste rychleji. Pokud byla zátka utažena na hodnotu, která předpokládala ocelové pouzdro, předpětí může klesnout a spoj může prosakovat. Ve vysokoteplotních aplikacích problém obvykle vyřeší o něco vyšší počáteční krouticí moment, těsnicí podložka s řízenou kompresí nebo závitový tmel dimenzovaný pro daný teplotní rozsah spolehlivěji než spínací třídy.
Klíčové informace: mírný magnetismus v hotovém dílu 303 je normální a neindikuje nesprávnou třídu; místo toho zkontrolujte požadavky na propustnost s ohledem na podmínky práce za studena.
Obrobitelnost: Nemovitost, která se prodává 303
Obrobitelnost se běžně uvádí jako index, kde je automatová uhlíková ocel B1112 nastavena na 100 procent. Index není laboratorní konstanta; je to průmyslová konvence, která odráží dosažitelnou řeznou rychlost pro přiměřenou životnost nástroje. Stále odpovídá na otázku, kterou si klade každý plánovač výroby, tedy kolik dílů za hodinu daná třída vydá, než si opotřebení nástroje vynutí změnu. Index pro nerezovou třídu řídí tři věci: chemie vměstků, rychlost zpevňování austenitické matrice a tepelná vodivost, která určuje, kolik tepla musí nástroj absorbovat. Inkluze sulfidu manganu v 303 působí jako vnitřní napětí, takže tříska se láme na krátké segmenty místo toho, aby kolem nástroje vytvořila dlouhé, zamotané ptačí hnízdo. Toto jediné chování umožňuje vyšší povrchové rychlosti, těžší posuvy a méně zásahů obsluhy. Níže uvedený graf uvádí 303 vedle jiných běžných známek pomocí stejného indexu.
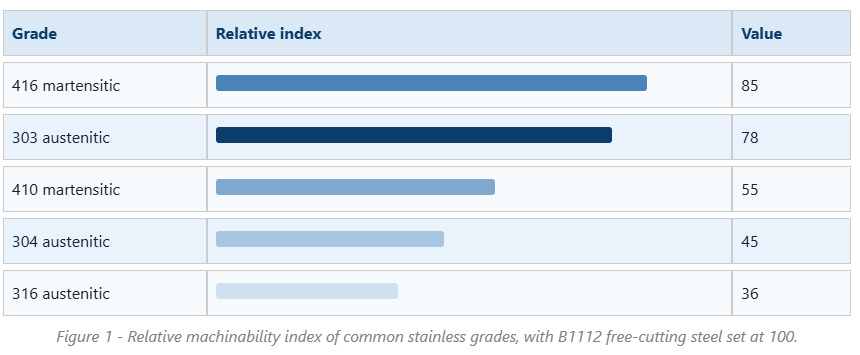
Rozdíl mezi 303 a 304 je jediným komerčně nejvýznamnějším faktem v tomto článku. Při indexu 78 proti 45 odebírá 303 materiál rychleji, vytváří kratší třísky a produkuje mnohem méně výměn nástrojů za směnu. Na vícevřetenovém šroubovacím stroji s malými díly tento rozdíl často rozhoduje o tom, zda je zakázka zisková. Vysvětluje také, proč téměř každý malý nerezový závitový komponent na trhu, od polotovarů drátěných vložek až po vypouštěcí zátky, je standardně uváděn v 303, pokud zákazník nepožádá o něco jiného.
Výhoda není neomezená a přichází s reálnými sankcemi. Sulfidové vměstky snižují odolnost proti korozi, jak bude diskutováno později, a také činí materiál méně vhodným pro svařování, protože síra podporuje praskání za tepla. Povrchová úprava může být vynikající, ale pokud po obrábění následuje pasivační úprava kyselinou, mohou inkluze zanechat mikroskopické důlky, které při zvětšení vypadají jako defekty. Opotřebení nástroje je lepší než u 304, ale stále daleko od uhlíkové oceli, takže obvyklou volbou jsou karbidové třídy s houževnatým substrátem a PVD povlakem. Na tlaku chladicí kapaliny záleží, protože 303 špatně vede teplo; vysokotlaká chladicí kapalina procházející nástrojem udržuje řeznou hranu pod teplotou, kde se začínají tvořit nánosy.
Typické výchozí parametry pro soustružení žíhané 303 s povlakovaným karbidem jsou povrchová rychlost kolem 150 až 200 metrů za minutu a posuv 0,10 až 0,25 milimetrů na otáčku, s přesnými údaji upravenými pro hloubku řezu a tuhost. Nástroje z rychlořezné oceli se stále používají pro závitování malých průměrů a pro tvarové nástroje, ale při mnohem nižších rychlostech, obvykle 25 až 40 metrů za minutu. Závitování je operace, kde si 303 získává svou reputaci, protože krátké třísky čistí drážky mnohem snadněji než vláknité třísky vyráběné 304, což drasticky snižuje lámání závitníku ve slepých otvorech.
Dalším praktickým bodem je důslednost. Protože rozsah síry je široký, dvě tavby vyhovující 303 se mohou chovat odlišně. Dílna provozující velkoobjemovou zakázku by měla požádat frézu nebo výrobce součástek, aby podržel přídavek volného obrábění v horní polovině rozsahu, pokud jsou doba cyklu a životnost nástroje kritické. Tam, kde záleží více na povrchové úpravě nebo tvařitelnosti, je lepší varianta s nižším obsahem síry nebo selenem.
Konečně, obrobitelnost není jen o rychlosti. Týká se to také šrotu, odjehlování a nákladů na kontrolu. Třídy pro volné obrábění vytvářejí menší otřepy, rozměrově stabilní díly a předvídatelnější kalibrování závitu, což snižuje počet vyřazených dílů při výstupní kontrole. U dílu s několika závity, křížovým otvorem a těsnicí plochou mohou tyto sekundární úspory převýšit úspory doby cyklu.
Stojí za připomenutí, že index v grafu předpokládá specifický soubor referenčních podmínek, obvykle jednobodové soustružení s tvrdokovovými nástroji a pevné kritérium životnosti nástroje. Změna operace mírně změní pořadí. Například vrtání je citlivější na odvod třísek než soustružení, takže relativní výhoda 303 oproti 304 je při vrtání hlubokých děr a závitování ještě větší, než naznačuje samotný index.
Klíčové shrnutí: 303 existuje kvůli jeho indexu obrobitelnosti zhruba 78 a každé rozhodnutí přejít na 304 nebo 316 z důvodů koroze by mělo být zpoplatněno prodloužením doby cyklu o 40 procent nebo více.
Odolnost proti korozi nerezové oceli 303
V čisté venkovské a vnitřní atmosféře se 303 blíží výkonu 304 a udrží si zářivý povrch po mnoho let. Sladká voda, jemné čisticí prostředky, mnohá prostředí přicházející do styku s potravinami, která nejsou náročná na chloridy, a většina podmínek pod kapotou automobilů s občasnou vlhkostí jsou přijatelné. Problémy začínají, když jsou chloridy přítomny ve smysluplné koncentraci.
Mechanismus je přímočarý. Inkluze sulfidu manganu přerušují pasivní film oxidu chrómu. V přítomnosti chloridových iontů se tyto inkluze přednostně rozpouštějí a vytvářejí mikro-štěrbiny, kde se místní chemie mění na kyselou a hladovějící kyslík. Jakmile se důlek iniciuje, šíří se, protože vnitřek důlku se stává anodou a okolní povrch působí jako velká katoda. To je důvod, proč může součást 303 vypadat bez poskvrny po dobu dvou let ve vnitrozemské továrně a poté během měsíců vykazovat důlkovou korozi, když je stejná část instalována v blízkosti pobřežního místa nebo vystavena posypové soli.
Odolnost proti důlkové korozi se často porovnává pomocí ekvivalentního čísla odolnosti proti důlkové korozi, vypočítaného z obsahu chrómu, molybdenu a dusíku. Pro 303 není záměrně přítomen molybden ani dusík, takže hodnota přistane v oblasti 17 až 19, podobně jako 304, ale s mnohem vyšší hustotou iniciačních míst. Stupeň 316 přidává molybden a dosahuje zhruba 24 až 26, což je důvod, proč zůstává výchozí pro námořní a chemické služby.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Ekvivalent odolnosti proti důlkové korozi | Asi od 17 do 19 | Asi od 18 do 19 | Asi 24 až 26 |
| Místa iniciace jámy | Vysoká, ze sulfidových inkluzí | Nízká | Velmi nízké |
| Relativní obrobitelnost | Asi 78 | Asi 45 | Asi 36 |
| Námořní nebo pobřežní expozice | Nedoporučuje se | Omezené | Doporučeno |
| Svařitelnost | Nízké riziko praskání za horka | Dobře | Dobře |
| Typické použití závitové části | Vložky, adaptéry, vypouštěcí zátky | Obecné spojovací prvky a vložky | Námořní a procesní armatury |
Existuje jedno zmírnění, které stojí za to vědět. Pasivace v kyselině citronové nebo dusičné po obrábění odstraňuje volné železo a povrchovou kontaminaci a mírně zlepšuje výkon 303 čištěním nejvzdálenějších vměstků. Nemění objemovou chemii a nezachrání součástky používané v prostředí bohatém na chloridy. Elektroleštění jde ještě o krok dále tím, že zcela odstraňuje tenkou povrchovou vrstvu, což zlepšuje vzhled a odolnost proti iniciaci, ale opět je přínos omezen na pokožku.
Pro vypouštěcí zátky a další těsnící součásti je prostředí obvykle méně agresivní, než se zdá. Motorový olej, převodová kapalina a chladicí kapalina obvykle neobsahují chloridy a zátka vidí spíše vnitřek vany než zónu rozstřiku. To je důvod, proč jsou nerezové olejové zátky 303/304/316 běžně nabízeny jako rodina, což umožňuje kupujícímu přizpůsobit stupeň expozice spíše než výchozí variantu nejdražší.
Rozumným pravidlem výběru je použít 303 tam, kde je součást obráběna ve velkém objemu a prostředí je neškodné, přepnout na 304, kde je možná expozice chloridů a mírná koroze, a přejít na 316, kde součást uvidí sůl, mořský vzduch nebo technologické chemikálie. Na druhou stranu, výběr 316 pro vnitřní suché aplikace, zvyšuje náklady bez měřitelných přínosů.
Klíčové shrnutí: 303 je skvělou volbou pro vnitřní, zaolejované a mírně vlhké provozy, ale nikdy by neměl být specifikován pro pobřežní, námořní prostředí nebo prostředí bohatá na chloridy, kde dochází k důlkové korozi v sulfidových inkluzích.
Tepelná odolnost, tepelné zpracování a chování při svařování
Technické listy běžně uvádějí, že 303 odolává oxidaci při přerušovaném vystavení až do asi 760 °C a v nepřetržitém provozu až do zhruba 870 °C. Tyto obrázky popisují tvorbu oxidových usazenin, nikoli strukturní vhodnost. Přídavek síry, díky kterému je třída obrobitelná, je také důvodem, proč není dobrou volbou pro provoz při zvýšených teplotách, protože sulfidy mohou podporovat křehnutí a zrychlené napadení hranic zrn.
Fakta tepelného zpracování, na kterých záleží
- 303 nelze vytvrdit tepelným zpracováním. Jakékoli požadavky na tvrdost musí být splněny tvářením za studena, nikoli kalením nebo stárnutím.
- Žíhání se provádí v rozmezí zhruba 1010 až 1120 °C s následným rychlým ochlazením a jeho účelem je změkčit za studena opracovaný materiál a obnovit tažnost, nikoli zvýšit pevnost.
- Odlehčení pnutí obráběných součástí se obvykle provádí při teplotě kolem 350 až 400 °C. Toto rozmezí je zvoleno záměrně, aby zůstalo pod oknem senzibilizace, kde se tvoří karbidy chrómu na hranicích zrn.
- Je třeba se vyhnout dlouhodobé expozici mezi zhruba 425 a 815 °C, protože precipitace karbidu chrómu odstraňuje chrom z okolní matrice a zanechává pás náchylný ke korozi.
Slabým místem je svařování
303 je obecně považován za nevhodný pro svařování. Síra snižuje rozsah teplot tuhnutí a podporuje horké praskání ve svarové housence a také zvyšuje poréznost. Pokud konstrukce vyžaduje svařování, obvyklým přístupem je přepnutí součásti na 304 nebo 316 nebo na kombinaci plniva a báze s nízkým obsahem síry. Tam, kde musí být skutečně spojen díl 303, by se svařování mělo omezit na procesy s nízkým tepelným příkonem s plnivem 308L, po kterém následuje úplné žíhání a moření, ale i tak bude odolnost svaru a tepelně ovlivněné oblasti proti korozi nižší než u základního kovu.
Tváření za studena a odírání
Zpracování za studena 303 je možné, ale omezené. Rychlost zpevňování je vysoká, podobně jako u jiných austenitických jakostí, takže náročné tvářecí operace, jako je hluboké tažení nebo těžké broušení za studena, se normálně provádějí v 303Se nebo 304 spíše než v 303 s obsahem síry. Naproti tomu válcování závitů je vhodné pro 303 a je standardním způsobem výroby vysoce pevných závitů na břitových destičkách a malých spojovacích prvcích.
Galling je další austenitická charakteristika, která stojí za plánování. Když se dva nerezové povrchy podobné tvrdosti otírají pod tlakem, mohou se místně za studena svařit a roztrhnout, proto se nerezové matice někdy zadírají o nerezové šrouby. U závitových sestav je to řízeno použitím různých jakostí, aplikací směsi proti zadření na bázi molybdenu, řízením krouticího momentu nebo specifikací konstrukce uzamykací vložky, která se nespoléhá na opakované rozebírání.
Klíčové informace: zacházejte s 303 jako s pouze obrobeným materiálem; pokud musí být spoj svařen nebo vykazuje trvalé teploty nad 400 °C, zadejte místo toho 304 nebo 316.
303 vs 304 vs 316: Výběr podle vlastností, nikoli zvyku
Výběr jakosti je cvičením rovnováhy mezi třemi proměnnými, které působí v různých směrech: náklady na obrábění, požadavky na korozi a požadavky na pevnost nebo tažnost. Srovnání ve dvou sloupcích níže stanoví logiku výběru pro dvě rodiny komponent, které jsou nejčastěji ovlivněny rozhodnutím 303.
Závitové vložky a adaptéry
| Zátky, fitinky a těsnicí prvky
|
Jednou z častých mylných představ je, že přechod na 316 je vždy bezpečnější volbou. V praxi může součást 316, která se během montáže zadřít a několikrát znovu utáhnout, skončit méně spolehlivá než správně utažená součást 303 se správným těsněním. Třída materiálu je jednou proměnnou v systému, který také zahrnuje tvar závitu, třídu tolerance, povrchovou úpravu, mazání a montážní moment.
Dimenze nákladů je reálná a stojí za to ji vyčíslit. Protože 316 strojů má na indexu zhruba 36 ve srovnání se 78 pro 303, může být doba obrábění stejné součásti více než dvojnásobná a samotný materiál je dražší. U velkoobjemové malé části to může znamenat až trojnásobek jednotkové ceny. Tam, kde prostředí služeb skutečně vyžaduje 316, jsou to dobře vynaložené peníze; kde tomu tak není, je to prostě ztráta marže.
Klíčové informace: vyberte jakost ze skutečné expozice a skutečného objemu obrábění a zapište na výkres jak třídu, tak teplotu, aby byla volba opakovatelná.
Aplikace: Kde se 303 vlastností vyplatí v závitových komponentách
Výše popsané vlastnosti se úhledně mapují na konkrétní třídu součástek: malé, se závitem, vyráběné ve velkém objemu a očekává se, že odolají korozi, aniž by byly vystaveny působení chloridů. Tomuto prostoru dominují čtyři produktové rodiny.
Samořezné závitové vložky
Samořezná vložka vyřezává vlastní závit do vyvrtaného nebo vyvrtaného otvoru v hliníku, hořčíku nebo plastu. Řezné drážky vyžadují čistý odvod třísek během instalace a vnější závit musí být dostatečně pevný, aby se dal řezat bez třísek. 303 ve stavu žíhaném nebo lehce opracovaném za studena tyto potřeby dobře vyvažuje, a když je vyžadována silnější nebo odolnější varianta, stejná geometrie je k dispozici u 304 nebo 316.
Kvalita instalace závisí stejně na otvoru jako na vložce. Otvor vyvrtaný mírně nadměrně způsobí, že se břitová destička otáčí, zatímco otvor pod menší velikostí zvýší montážní krouticí moment a může ustřihnout unášecí klíče. Toleranční pásy pro vodicí otvor jsou běžně dodávány výrobcem vložky a měly by být považovány spíše za povinné než za doporučení.
Tříotvorové závitové vložky
Vložky se třemi otvory se instalují pomocí speciálního nástroje, který zapadne do tří klíčů a poté se uzamkne na místě. Odolávají rotaci mnohem lépe než obyčejná spirálová vložka a jsou běžnou volbou tam, kde se očekávají vibrace nebo opakované rozebírání. Volba materiálu je obvykle 303 pro cenu a obrobitelnost, přičemž 304 nebo 316 jsou k dispozici tam, kde je požadavek na korozi vyšší.
Protože zatížený závit je vnitřní a chráněný základním materiálem, je korozní prostředí, které vložka pozoruje, z velké části prostředím uvnitř sestavy, které je často neškodné. To je jeden z důvodů, proč 303 funguje perfektně v motorech, převodovkách a rámech strojů, i když by stejná třída rychle selhala na exponovaném vybavení námořní paluby.
Zamykací vložky a konverzní matice
Vložky s uzamykatelným klíčem používají externí klíče, které jsou zatlačeny přes základní materiál, aby se vložka mechanicky uzamkla. Konverzní matice, nazývané také adaptéry s vnějším závitem na vnitřní závit, umožňují součásti přepínat mezi metrickým a palcovým závitem nebo mezi různými stoupáními závitů. Oba těží ze schopnosti 303 udržet úzké tolerance tvaru závitu po vysokorychlostním obrábění a oba jsou obvykle dodávány z uhlíkové oceli 303, 304 nebo 316, takže kupující může přizpůsobit jakost aplikaci.
Olejové zátky a závitové zátky
Vypouštěcí zátky a těsnící zátky jsou klasické šroubovací součásti: jednoduchá geometrie, těsná tolerance závitu, vysoký roční objem. Vnitřním prostředím je obvykle olej nebo chladicí kapalina, zatímco vnějším prostředím může být motorový prostor, základna stroje nebo venkovní kryt. Volba 303 pro vnitřní vybavení a 316 pro nechráněné námořní vybavení je standardní, nákladově efektivní rozdělení.
Poslední aplikační poznámka se týká nepodobného kovového kontaktu. Když je nerezová vložka instalována v hliníkovém pouzdře, spoj tvoří galvanický pár a v přítomnosti elektrolytu se hliník stává anodou. U suchých vnitřních zařízení to bývá problém jen zřídka, ale ve vlhkém prostředí nebo prostředí se solí to urychluje korozi základního kovu kolem vložky. Obvyklá nápravná opatření jsou ochranné nátěry, tmely nebo změna základního materiálu.
Klíčové informace: vnitřní závit břitové destičky je obvykle vystaven mírnému prostředí, takže 303 zůstává standardní volbou pro velkoobjemové břitové destičky, pokud samotná sestava není vystavena působení chloridů.
Údržba a praxe v provozu
Výběr materiálu dostane komponentu na startovní čáru; praxe údržby určuje, jak bude fungovat po celou dobu životnosti. Nerezové závitové součásti selžou z malého počtu předvídatelných důvodů a většině z nich lze předejít.
- Překročení točivého momentu. Protože žíhaný 303 má mez průtažnosti kolem 190 až 260 MPa, hodnota točivého momentu zkopírovaná z ocelového upevňovacího stolu může roztahovat nebo svlékat závity. Vždy používejte údaje o utahovacím momentu zveřejněné pro konkrétní vložku nebo zástrčku a pravidelně rekalibrujte ovladače.
- Galling. Nerez na nerezovém kontaktu pod tlakem může zadřít. Sloučenina proti zadření, nepodobná kvalita spojování nebo postup instalace s mazáním odstraní většinu rizik.
- Nedostatečná angažovanost. Zátka, která je o dva závity kratší než plné zapojení, bude prosakovat bez ohledu na sklon. Ověřte hloubku záběru při první kontrole předmětu, ne po selhání pole.
- Útok chloridem. Důl na dílu 303 je známkou toho, že třída je špatná pro životní prostředí, nikoli že je díl vadný. Vyměňte za 316 nebo přidejte ochrannou bariéru.
- Galvanická koroze mateřské. Hledejte bílý nebo šedý korozní produkt kolem nerezové vložky v hliníkovém pouzdře, což znamená, že se hliník spotřebovává.
Inspekční praxe by měla odpovídat režimu poruchy. Vizuální kontrola zachycuje důlkovou korozi, korozní skvrny a poškození závitu. Měření závitu zachycuje rozměrový posun po instalaci. U kritických spojů je kontrola krouticího momentu po prvním tepelném cyklu informativnější než kontrola krouticího momentu při montáži, protože odhaluje, zda nedošlo ke ztrátě předpětí. Periodické chemické ověřování pomocí ručního rentgenového fluorescenčního analyzátoru potvrdí, že vstupní materiál je skutečně 303 a ne náhradní jakost, což je běžný problém ve smíšeném inventáři.
Na skladování také záleží více, než se zdá. Nerezové komponenty uložené v otevřených dřevěných nádobách ve vlhkém skladu mohou zachytit povrchovou kontaminaci a vytvořit rezavé skvrny, které jsou spíše kosmetické než strukturální, ale i tak budou vyvolávat stížnosti zákazníků. Uchovávání dílů v uzavřených obalech s těkavým inhibitorem koroze a manipulace s nimi v čistých rukavicích zabrání většině těchto sporů.
Klíčový poznatek: většina poruch součástí 303 v terénu má původ v točivém momentu, záběru nebo prostředí, nikoli v materiálu samotném, takže postupy údržby si zaslouží stejnou pozornost jako popis třídy.
Sourcing 303 součástí z nerezové oceli: Co specifikovat
Protože 303 má široký přípustný rozsah chemických látek a několik teplot, nákupní objednávka nese většinu rizika kvality. Schopný výrobce nebo dodavatel by měl být schopen bez váhání odpovědět na každý z následujících bodů.
| Položka k upřesnění | Proč na tom záleží |
|---|---|
| Stupeň a standard | UNS S30300 nebo EN 1.4305, výslovně uvedeno spíše než "nerez" |
| Rozsah síry | Určuje konzistenci obrábění a nepřímo i důlkové chování |
| Podmínka dodání | Žíhané nebo tažené za studena; ovlivňuje pevnost a tažnost velkou měrou |
| Tvrdost range | Snadný ověřovací bod pro příchozí kontrolu |
| Materiálový certifikát | EN 10204 3.1 s návazností tepelného čísla na hotovou šarži |
| Třída tolerance závitu | 6H, 6g nebo specifické pro zákazníka; ověřeno pomocí go a no-go měřidel |
| Povrchová úprava | Pasivace, pokovování nebo mazání suchým filmem s definovaným testem |
| Plán odběru vzorků | Definuje, kolik dílů na šarži je kontrolováno a podle jakých kritérií |
| Balení | Zabraňuje kontaminaci, poškození vlhkostí a poškození při přepravě |
Spolupráce s výrobcem, který také řídí instalační nástroje, odstraňuje řadu problémů. Když jsou břitová destička a unášecí nástroj navrženy společně, montážní krouticí moment, záběr pera a tolerance otvoru jsou konzistentní a stížnosti na odizolované otvory prudce poklesnou. To je důležité zejména pro samořezné a tříotvorové břitové destičky, kde je unášecí vlastnost stejně kritická jako samotný závit.
Objemní kupující by se také měli ptát na opakovatelnost mezi jednotlivými šaržemi, nejen na schválení prvního článku. Konzistentní teplo 303 ze stabilního mlýnského zdroje s kontrolovaným obsahem síry umožňuje prodejně uzamknout řezné parametry a udržet je po léta. Když se zdroj frézy změní, chování obrábění se může změnit, i když certifikát vypadá identicky, a prvním příznakem je obvykle zvýšené opotřebení nástroje nebo nárůst vyřazení kalibru závitu.
Nakonec ověřte schopnosti spíše než sliby. Zeptejte se na skutečné výrobní zařízení, kontrolní proces a řetězec sledovatelnosti od surové tyčinky až po zabalený karton. Dodavatel, který může ukázat zdokumentovanou cestu od čísla tepla k hotovému dílu, je mnohem jednodušší na správu než ten, který může ukázat pouze složku certifikátů.
Klíč s sebou: v objednávce uveďte jakost, rozsah síry, teplotu a typ certifikátu; bez těchto čtyř položek mohou dva dodavatelé tvrdit, že dodávají „303“, a přesto dodávají díly, které se chovají odlišně.
Často kladené otázky
Jaké jsou nejdůležitější vlastnosti materiálu nerezové oceli 303?Určujícími vlastnostmi jsou obsah síry 0,15 až 0,35 procenta pro lámání třísek, index obrobitelnosti zhruba 78 proti B1112, pevnost v tahu po žíhání 500 až 700 MPa, mez kluzu 0,2 procenta 190 až 260 MPa, tažnost 50 procent až tvrdost H015 až H012. v podstatě nemagnetické chování v žíhaném stavu. Odolnost proti korozi je srovnatelná s 304 s výjimkou znatelně nižší odolnosti proti důlkové korozi chloridů. |
Je nerezová ocel 303 magnetická?Žíhaný 303 je v podstatě nemagnetický, s relativní permeabilitou blízkou 1,02. Tažení za studena, válcování závitů a těžké obrábění částečně přeměňují austenit na martenzit, takže hotový díl se může stát slabě magnetickým s permeabilitou až asi 3. Magnet, který se mírně lepí na obrobenou součást 303, je normální a neznamená to, že byla dodána špatná třída. |
Lze nerezovou ocel 303 vytvrdit tepelným zpracováním?Ne. Je to austenitická třída a nereaguje na kalení ani popouštění. Jediným způsobem, jak zvýšit pevnost, je tváření za studena, které může posunout pevnost v tahu na zhruba 690 až 860 MPa za cenu tažnosti. Žíhání se používá pouze ke změkčení za studena opracovaného materiálu a obnovení tažnosti. |
Proč je 303 jednodušší na obrábění než 304?Přídavek síry vytváří inkluze sulfidu manganu v matrici. Tyto vměstky fungují jako vnitřní zářezy, které způsobují, že se tříska láme na krátké segmenty místo toho, aby vytvořila dlouhou strunu. Krátké třísky čistí zónu řezu, snižují tvorbu náběhů na břitu, snižují řezné síly a umožňují vyšší povrchové rychlosti, proto 303 obrábějí zhruba 1,7krát vyšší rychlost než 304. |
Lze svařovat nerezovou ocel 303?Obecně se to nedoporučuje. Síra podporuje praskání za tepla a poréznost ve svarové housence a tepelně ovlivněná zóna ztrácí odolnost proti korozi. Tam, kde je svařování nevyhnutelné, použijte proces s nízkým tepelným příkonem s plnivem 308L a plánujte úplné žíhání a moření, nebo přepněte součást na 304 nebo 316. |
Je 303 vhodný pro mořské nebo pobřežní prostředí?Ne. Expozice chloridům způsobuje důlkovou korozi, která začíná v sulfidových inkluzích. I když se obecná koroze blíží 304, hustota iniciačních míst je mnohem vyšší, takže 303 by měla být vyhrazena pro vnitřní, olejové nebo mírně vlhké provozy. Třída 316 je vhodnou volbou pro mořské a chemické prostředí. |
Jaký je rozdíl mezi 303 a 303Se?Oba jsou druhy pro volné obrábění, ale 303Se používá místo síry selen. Selen poskytuje podobnou kontrolu třísky s lepší povrchovou úpravou a zlepšenou tvarovatelností za tepla a za studena a jeho inkluze jsou o něco méně agresivními iniciátory důlků. Sulfur-bearing 303 obecně nabízí vyšší index obrobitelnosti a nižší náklady, takže zůstává výchozí pro šroubované díly. |
Kolik záběru závitu potřebuje břitová destička 303?Praktickým výchozím pravidlem je 1,0 až 1,5 násobek jmenovitého průměru závitu v záběru u oceli a litiny a asi 2,0 násobek jmenovitého průměru u hliníku nebo hořčíku. Tam, kde jsou přítomny vibrace, použijte raději konstrukci uzamykací vložky než pouhé zvýšení záběru, protože únavová životnost se řídí zářezem na prvním závitu v záběru. |
Jak by měl kupující ověřit příchozí komponenty 303?Zkontrolujte certifikát EN 10204 3.1 s tepelným číslem, ověřte tvrdost, změřte závity měřidly s přechodem a nepovolením a na místě zkontrolujte chemii pomocí ručního analyzátoru, pokud je náhrada jakosti rizikem. Potvrďte, že obsah síry je ve specifikovaném rozsahu, protože teplo s nízkým obsahem síry bude obrábět jinak, i když certifikát vyhovuje. |
Stojí nerezová ocel 303 více než 304?Materiálové náklady na kilogram jsou obvykle podobné nebo mírně vyšší, ale náklady na dodaný díl jsou často nižší, protože doba obrábění je podstatně kratší. Při velkoobjemovém šroubovém obrábění rozdíl v době cyklu a životnosti nástroje obvykle převáží cenu suroviny, takže 303 zůstává ekonomickou volbou všude tam, kde to korozní prostředí umožňuje. |
Klíčové shrnutí: Vlastnosti materiálu nerezové oceli 303 jsou optimalizovány pro obrábění a korozi za mírného provozu a každá otázka výběru se vrací k těmto dvěma prioritám.
Související stránky na tomto webu
Dvě stránky níže pokrývají rodiny materiálů a produktů diskutované v tomto článku a jsou přirozeným dalším krokem, pokud specifikujete závitové součásti.
| stránku | Co najdete |
|---|---|
| Závitové vložky z nerezové oceli | Vložit typy, materiály a způsoby instalace v jednom přehledu |
| Spojovací materiál z nerezové oceli 303, 304 a 316 | Porovnání jakosti pro spojovací prvky a obráběné nerezové díly |
Pokud porovnáváte materiálové možnosti pro konkrétní součást spíše než čtete obecně, vezměte si výkres, servisní prostředí a roční objem. Tyto tři položky určují stupeň a temperament rychleji než jakékoli srovnání v technickém listu.
Klíčové s sebou: přiřaďte stupeň k prostředí a objemu, poté volbu uzamkněte ve výkresu a v objednávce, aby rozhodnutí přežilo i další objednávku.


