


Pokud se chystáte vyřezávat závit 9/16, první specifikací, kterou potřebujete, je velikost závitníku 9/16. Pro hrubý závit 9/16-12 UNC je standardní závitník 31/64 palce (0,4844 palce) a pro jemný závit 9/16-18 UNF je standardní závitník 33/64 palce (0,5156 palce). Tyto údaje předpokládají hloubku závitu asi 75 procent celého tvaru závitu, což je konvence používaná většinou výrobců závitníků, strojíren a technických příruček. Výběr jiného vrtáku změní hloubku záběru, točivý moment na závitníku a zatížení, které může hotový závit nést, takže tento rozměr by měl být považován spíše za technické rozhodnutí než jako dodatečný nápad.
V následujících částech vysvětlíme, jak se odvozuje velikost závitníku 9/16, jak se mění, když závitujete hliník, legovanou ocel, nerezovou ocel, litinu nebo plasty a jak si pro danou aplikaci vybrat mezi řadami UNC a UNF. Zabýváme se také nejčastějšími chybami, včetně záměny mezi metrickými závity 9/16 a M14, a praktickými metodami oprav, které jsou k dispozici, když se závit 9/16 odizoluje. Jste-li inženýr, odborník na nákup nebo odborník na údržbu a porovnáváte závitníky, závitové vložky a instalační nástroje od různých dodavatelů, informace zde vám pomohou vytvořit spolehlivější specifikaci napoprvé, pokaždé.
Proč 9/16 řídí velikost závitového vrtáku sílu závitu a životnost nástroje
Závitník řeže vnitřní závity odstraňováním materiálu ze stěn vyvrtaného otvoru. Průměr tohoto otvoru určuje, kolik kovu zůstane mezi otvorem a jmenovitým průměrem závitu, a tedy jak hluboký bude tvar závitu. Pokud je vrták menší než doporučená hodnota, musí závitník řezat více materiálu, což zvyšuje řezný moment, zvyšuje teplo a ztěžuje odvod třísek. U hrubého závitu jako je 9/16-12 je stoupání poměrně velké, takže malá chyba průměru vrtáku má měřitelný vliv na řezné zatížení.
Norma 75procentní hloubky závitu je kompromisem. Testování trvale prokázalo, že 75% vnitřní závit přenáší téměř stejné zatížení jako 100% závit, typicky 90 až 95% stahovací síly, přičemž vyžaduje znatelně menší moment při řezání závitu. Plný 100% závit se ve výrobě používá jen zřídka, protože vyžaduje výjimečně přesnou díru a vytváří velké řezné síly, které mohou zlomit závitníky, zejména u průměrů, kde se závitník již používá blízko svého limitu. Pro údržbu závitování, kde může být obrobek držen na místě a vyrovnání není vždy dokonalé, poskytuje 75procentní konvence také malou rezervu pro nadměrnou velikost vrtáku.
Když je vrták příliš malý, příznaky jsou předvídatelné: závitník se při pohybu utahuje, třísky se hromadí a drážky se ucpávají. U nerezové oceli může mechanicky zpevněný povrch rychle zničit kohoutek. Když je vrták příliš velký, závit se stane mělkým a stahovací moment poklesne, což může umožnit vytažení nebo prosakování spojovacího prvku v kapalinovém systému. Protože rozdíl mezi funkčním závitem a vadným závitem je často jen několik tisícin palce, obchody by se neměly pokoušet improvizovat velikost vrtáku pro závity 9/16 bez kontroly spolehlivé tabulky.
9/16 Tabulka velikostí vrtáků na vrtáky: UNC, UNF a metrické ekvivalenty
Níže uvedená tabulka uvádí doporučené velikosti závitníků 9/16 pro dvě řady imperiálních závitů, které se nejčastěji vyskytují v automobilovém, leteckém a všeobecném strojírenství, spolu s nejbližšími metrickými ekvivalenty. Anglické hodnoty jsou převzaty ze standardních tabulek závitníků, které předpokládají 75% hloubku závitu. Metrické řady jsou zahrnuty, protože M14 je nejbližší standardní velikosti k 9/16 palcům a 9/16 otvor se někdy používá jako náhrada za M14 nebo naopak v prototypové práci, i když tyto dva závity nejsou zaměnitelné.
| Označení vlákna | Pitch nebo TPI | Doporučený vrták | Desetinné palce | Metrický ekvivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 palců | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 palců | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Než si vyberete vrtačku, pečlivě porovnejte řadu závitů. Závitník 9/16-12 UNC vyžaduje otvor 31/64 palce, zatímco závitník 9/16-18 UNF vyžaduje otvor 33/64 palce a tyto dva vrtáky nejsou zaměnitelné. Níže uvedená tabulka uvádí tyto hodnoty do perspektivy tím, že ukazuje průměr vrtáku jako procento jmenovitého průměru závitu.
Nejlepší způsob, jak těmto číslům porozumět, je vizuálně je porovnat jako poměr spíše než jako absolutní průměry. Vodorovný sloupcový graf, který následuje, zobrazuje průměr vrtáku jako procento jmenovitého průměru závitu pro pět závitů ve výše uvedené tabulce. Díky tomu je na první pohled vidět rozdíl mezi hrubou a jemnou sérií.
Toto procentuální zobrazení je užitečnější než hrubé desetinné hodnoty, když hodnotíte vlákna mírně odlišných jmenovitých velikostí. Pomáhá také, když odhadujete vrták sondy pro nestandardní stoupání. Všimněte si, že hrubá vlákna se shlukují v blízkosti 86 až 87 procent, zatímco jemná vlákna stoupají na přibližně 91 procent.
Procenta potvrzují vzor, který platí pro celý graf vrtání závitníku. Vrták 9/16-12 UNC při 31/64 palcích se rovná 86,1 procenta jmenovitého průměru 0,5625 palce, takže zůstává materiál pro hluboký, ale pevný závit. Jemný vrták 9/16-18 UNF při 33/64 palcích odpovídá 91,7 procenta stejného jmenovitého průměru, takže otvor je viditelně větší a tvar závitu je mělčí. Větší otvor pro jemné stoupání znamená, že závitník odebírá méně materiálu a zatěžuje menší krouticí moment, což chrání závitník v tvrdších materiálech. Metrický závit M14 x 2,0, nejbližší standardní velikost k 9/16, používá vrták 12,2 mm, což se rovná asi 87,1 procenta jeho průměru 14 mm. Jemná varianta M14 x 1,5 vyžaduje vrták 12,7 mm, neboli 90,7 procenta, který se velmi podobá chování imperiálního jemného závitu. Varianta M14 x 1,25 se nachází mezi 1,5 a ostatními jemnými roztečemi na 91,4 procenta, což odráží menší rozteč. V celém odvětví jsou hrubé nitě obecně v pásmu 86 až 88 procent, zatímco jemné nitě zůstávají blízko 91 procent. Tento poměr vysvětluje, proč nemůžete použít jeden vrták pro všechny závity velikosti 9/16. Pokud je vrták příliš malý, závitník se přetěžuje a láme, zejména u nerezové oceli. Pokud je vrták příliš velký, tvar závitu je příliš mělký a může se při pracovním zatížení odtrhnout. Pochopení procentuálního vztahu vám také umožní odhadnout přiměřenou velikost vrtáku pro neobvyklé rozteče, které nejsou vytištěny ve standardním grafu. Pro nákupní týmy toto srovnání posílí, proč by měly být závitníky a vrtáky nakupovány jako sladěný systém od inženýrského dodavatele spíše než jako nesouvisející nástroje.
Jak vypočítat velikost závitníku 16. září
Nejrychlejší vzorec pro odhad velikosti závitníku je odečíst stoupání od jmenovitého průměru. U imperiálních závitů je stoupání převrácená hodnota počtu závitů na palec, takže vzorec se stává průměr vrtáku = hlavní průměr - (1 / TPI). Tento výpočet poskytuje teoretickou hodnotu, která odpovídá zhruba 75 procentům záběru závitu pro většinu běžných tvarů závitů, a výsledek je pak zaokrouhlen nahoru na nejbližší standardní velikost vrtáku.
Pro závit 9/16-12 UNC, který se na mnoha starších výkresech objevuje jako 9/16-12 NC, je jmenovitý průměr 0,5625 palce a stoupání je 1/12 palce nebo 0,0833 palce. Odečtením rozteče získáme 0,4792 palce a nejbližší standardní zlomkový vrták je 31/64 palce, který měří 0,4844 palce. To je hodnota, která se objevuje v každé spolehlivé tabulce vrtání závitníků 9/16. Pokud si to spočítáte sami, zjistíte, že výsledek spadá mezi vrták 15/32 palce (0,4688 palce) a vrták 31/64 palce (0,4844 palce) a hodnota grafu vybere tu bližší z těchto dvou.
Pro závit 9/16-18 UNF je rozteč 1/18 palce nebo 0,0556 palce. Vzorec dává 0,5625 - 0,0556 = 0,5069 palce. Nejbližší standardní vrták je 33/64 palce, který měří 0,5156 palce, a to je hodnota používaná v celém odvětví pro závitování 9/16-18. Stojí za zmínku, že vypočítaná hodnota se pohybuje mezi 1/2 palce a 33/64 palce a různí vydavatelé grafů si vybírají na základě svého interního testování a hloubky zapojení, kterou chtějí poskytnout.
Pro metrická vlákna platí stejná logika. Závit M14 x 2,0 má hlavní průměr 14 mm a stoupání 2,0 mm, takže jednoduchý vzorec dává 12,0 mm, zatímco doporučený vrták ve standardních tabulkách je 12,2 mm. O něco větší hodnota odpovídá geometrické výšce tvaru závitu a způsobu, jakým se ostrý hrot vrtáku skutečně zařezává do vyvrtané díry.
Hodnotu 75 procent zapojení lze upravit, když pracujete s tvrdými materiály nebo tenkými stěnami. Níže uvedená tabulka ukazuje, jak cílové zapojení mění doporučený vrták pro závit 9/16-12 UNC. U obtížných materiálů, jako je nerezová ocel nebo tvrzená legovaná ocel, snížení záběru na asi 65 procent snižuje krouticí moment při závitování a snižuje riziko zlomení závitníku, přičemž stále ponechává dostatek kontaktní plochy závitu pro většinu statického zatížení.
| Cílové zapojení | Vypočítaný průměr vrtáku | Nejbližší standardní vrták | Skutečné zapojení |
|---|---|---|---|
| 75 % (standardní) | 0,4858 palce | 31/64 palců (0.4844 in) | 76 % |
| 65% (tvrdý materiál) | 0,4961 palce | 1/2 palce (0,5000 palce) | 61 % |
| 60 % (tenká stěna) | 0,5012 palce | 1/2 palce (0,5000 palce) | 61 % |
Všimněte si, že standardní 31/64palcový vrták je již velmi blízko k cíli 75 procent zapojení. Když ustoupíte na 65 procent, praktickým výsledkem je 1/2palcový vrták, který sníží hloubku závitu na přibližně 61 procent. To je běžná praxe při řezání závitů z nerezové oceli, kde snížené řezné zatížení více než kompenzuje mírně nižší pevnost závitu. Vždy ověřte požadavek na zapojení vašeho koncového zákazníka, než se odchýlíte od standardní hodnoty v tabulce, zejména u spojů obsahujících tlak.
9/16-12 UNC vs 9/16-18 UNF: Které vlákno byste měli specifikovat?
Průměr 9/16 je k dispozici v hrubých i jemných sériích a výběr ovlivňuje velikost vrtáku, typ závitníku a výkon spoje. Hrubé závity mají větší stoupání, což vytváří hlubší tvar závitu v dané tloušťce stěny a je shovívavější v aplikacích se špatným mazáním. Jemné závity mají menší stoupání, což dává o něco větší menší průměr, lepší odolnost proti uvolnění vibracemi a jemnější možnost nastavení.
9/16-12 UNC hrubá řada
| Jemná řada 9/16-18 UNF
|
V praxi se upřednostňuje hrubý závit 9/16-12, když je spoj často rozebírán, když je materiál relativně měkký, nebo když je otvor slepý a odvod třísek je obtížný. Jemný závit 9/16-18 je preferován pro aplikace se silnými vibracemi, tenkostěnnými pouzdry nebo tam, kde je vyžadováno přesné nastavení předpětí. Jemné závity také usnadňují závitování do kalených materiálů, protože menší stoupání snižuje řeznou sílu na otáčku.
Jednou z důležitých nuancí je, že jemný závit má větší menší průměr, což znamená, že průřez závitového otvoru je větší a koncentrace napětí je nižší. To je důvod, proč mnoho hydraulických komponent s 9/16 porty používá řadu -18 UNF spíše než hrubé závity. Kompromisem je, že jemné závity se snadněji poškodí při manipulaci a křížení závitů, takže obsluha musí být opatrnější při spouštění závitníku nebo šroubu.
Kde se vlákna 9/16 objevují ve skutečných inženýrských aplikacích
Velikost závitu 9/16 je běžná v automobilovém průmyslu. U osobních automobilů a užitkových vozidel se závity 9/16-18 UNF objevují v upevňovacích šroubech brzdových třmenů, koncích spojovacích tyčí, tělesech ventilů převodovky a vedení olejového chladiče, kde jemná rozteč zajišťuje odolnost proti vibracím a kompaktní tvar. Závit 9/16-12 UNC je běžnější v uložení motoru, závěsných článcích a upevňovacích prvcích těžkého zařízení, kde hrubé závity lépe drží v provozních podmínkách s nečistotami nebo přerušovaným zatížením.
V letectví je řada 9/16-18 UNF často specifikována pro konstrukční upevňovací prvky a hydraulické armatury vyrobené podle norem AN, MS nebo SAE. Součásti letadel jsou často vyráběny z hliníkové slitiny, kde jemný závit dobře zabírá a větší menší průměr přispívá k únavovému výkonu. Jakékoli rozhodnutí o velikosti závitníkového vrtáku 9/16 v tomto odvětví se řídí technickými normami a opravárenskými příručkami, takže hodnota grafu by nikdy neměla být měněna bez souhlasu projekčního úřadu.
Hydraulické systémy jsou hlavním uživatelem závitů 9/16-18 UNF. Port nástavce O-kroužku s přímým závitem SAE používaný na mnoha ventilech, rozdělovačích a čerpadlech pro šroubení velikosti -6 je obroben se závitem 9/16-18 UNF. Když se tento port během údržby odizoluje, náklady na opravu jsou vysoké, protože rozdělovač může obsluhovat několik okruhů a výměna je nákladná. To je důvod, proč mnoho týmů údržby má po ruce sadu vložek pro drátěný závit v přesné velikosti 9/16.
Železniční kolejová vozidla a obecné strojní zařízení spoléhají na 9/16-12 UNC pro méně kritické konstrukční spoje, upínací desky a nastavitelné přípravky. Hrubý závit nabízí určitou míru odpuštění, když jsou závity řezány v pouzdrech z litiny nebo měkké oceli na místě. U upínacích desek používaných při CNC obrábění je oblíbený závitový otvor 9/16-12, protože umožňuje použití šroubu s vnitřním šestihranem a ponechává dostatečnou tloušťku stěny pro hliníkové nástrojové desky.
Řezání závitů 9/16 v hliníku, oceli, nerezové oceli a plastech
Stejná velikost závitníku 9/16 nevytváří vždy ideální závit při změně základního materiálu. Měkké a lepivé materiály, jako je hliník, potřebují ostré závitníky a spolehlivou velikost otvorů, materiály pro zpevnění, jako je nerezová ocel, těží z o něco většího vrtáku a křehké materiály, jako je litina, jsou obecně shovívavé. Níže uvedená tabulka shrnuje praktická nastavení pro nejběžnější základní materiály.
| Základní materiál | Doporučený vrták | Typ klepnutí | Mazání | Poznámky |
|---|---|---|---|---|
| Hliník 6061 | 31/64 palců | Spirálová drážka nebo tvarový kohout | Lehký olej nebo petrolej | Vyžaduje se ostrý kohoutek; vynikající vlákna |
| Měkká ocel | 31/64 palců | Spirála bod | Rozpustný řezný olej | Standardní praxe |
| Legovaná ocel 4140 | 1/2 palce | Spirálová drážka, potažená TiN | Sulfurizovaný olej | Snižuje závitovací moment |
| Nerez 304/316 | 1/2 palce | Spirálová drážka, TiN/TiCN | Vysokotlaká pasta | Vyhněte se pracovnímu otužování |
| Litina | 31/64 palců | Přímá flétna | Suchý nebo lehký olej | Krátké práškové chipsy |
| Plasty a nylon | 31/64 až 33/64 palců | Přímá flétna | Suchý nebo vzduch | Pro opakovanou montáž použijte vložky |
V hliníku poskytuje standardní otvor 31/64 palce čistý závit, když je závitník ostrý a otáčky vřetena jsou mírné. Tříska bývá dlouhá a vláknitá, takže závitník se spirálovou flétnou je užitečný ve slepých dírách. Pokud se bude hliníkový komponent montovat a demontovat vícekrát, je třeba uvažovat o samořezné závitové vložce nebo drátěné vložce již ve fázi návrhu, protože hliníkový závit má omezený práh stahování.
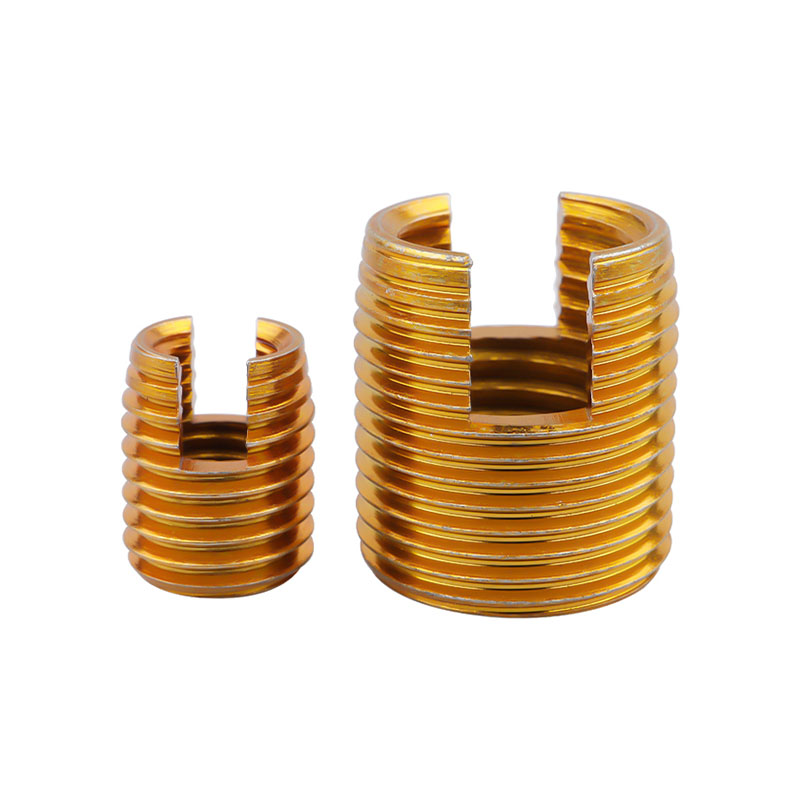 Samořezná závitová vložka z uhlíkové oceli pro hliník Tato samořezná závitová vložka zpevňuje vnitřní závity v měkkých materiálech, jako je hliník, bez předběžného závitování, čímž se snižuje riziko stržení při opakované montáži a demontáži. Zobrazit produkt →
U legované oceli a nerezové oceli snižuje použití vrtáku o průměru 1/2 palce záběr závitu z přibližně 76 procent na 61 procent. Toto snížení snižuje řezný moment a riziko mechanického zpevnění. Závitník by měl mít vysoce výkonný povlak a operace by měla probíhat při konzervativní rychlosti s velkým množstvím řezné kapaliny. Mnoho strojíren používá cyklus vrtání do slepých otvorů k rozbití třísek a vyčištění drážek.
Pro litinu je preferován standardní 31/64palcový vrták, protože materiál produkuje jemné třísky, které se nesnadno balí. Hlavním zájmem je udržet začátek závitu čistý, aby závitník neklouzal po zkosení. U plastů závisí výběr na tloušťce stěny a zatížení. Větší vrták snižuje riziko prasknutí dílu, zatímco závitová vložka zlepšuje nosnost a umožňuje opakovanou montáž bez opotřebení plastu.
Běžné chyby při ťukání 16. září a jak se jim vyhnout
Překvapivý počet selhání závitu 9/16 nepochází ze špatného závitníku, ale z jednoduché chyby výběru předtím, než se závitník dotkne obrobku. Níže uvedený seznam obsahuje nejčastější chyby, se kterými se setkáváme v prostředí výroby a oprav.
- Použití UNC vrtáku pro závitník UNF nebo obrácený. Závitník 9/16-12 v díře 33/64 palce uřízne tenký, slabý závit, který se odtrhne, zatímco závitník 9/16-18 v díře 31/64 se zasekne a zlomí. Než si vyberete vrtačku, potvrďte sérii.
- Záměna 9/16 s M14. Závit 9/16 palce má jmenovitý průměr 0,5625 palce, zatímco závit M14 měří 0,5512 palce. Hodnoty stoupání jsou různé, takže závitník 9/16-12 nelze použít v otvoru M14, i když vrták 12,2 mm je číselně podobný 31/64 palce.
- Ignorování tolerance vrtáku. Opotřebený nebo nekvalitní 31/64palcový vrták může vyříznout díru o několik tisícin palce větší, což změní záběr a zeslabí závit. Použijte kvalitní vrták a zkontrolujte velikost otvoru u kritických zakázek.
- Vrtání slepých otvorů bez čištění třísek. Závit 9/16 ve slepém otvoru zachycuje třísky na dně a závitník se zaváže v okamžiku, kdy se drážky naplní. Použijte závitník se spirálovou drážkou a cyklus klování místo toho, abyste závitník tlačili hlouběji.
- Přeskakování řezné kapaliny z nerezové oceli. Nerezové - rychle tvrdne. Bez kapaliny je povrch tvrdší než závitník a závitník se opotřebuje nebo zlomí během několika otáček. Použijte vysokotlakou pastu nebo speciální nerezovou kapalinu pro čepování.
- Pomocí opotřebovaného kohoutku. Závitník, který již dokončil mnoho otvorů, uřízne příliš velké závity nebo se náhle zlomí u kořene. Sledujte životnost závitníku a vyměňte závitníky dříve, než se kvalita závitu zhorší.
Oprava poškozených závitů 9/16 pomocí závitových vložek
Odizolovaný závit 9/16 nemusí vždy znamenat nové pouzdro, nový rozdělovač nebo drahý prostoj. Pokud dojde k poškození závitu v hliníkové hlavě válců, skříni převodovky nebo tělese hydraulického ventilu, drátěná závitová vložka dokáže obnovit spojení do spolehlivého stavu během několika minut. Proces opravy používá závitník, který je specifický pro břitovou destičku, nikoli standardní velikost závitníku 9/16, protože břitová destička zabírá původní obal závitu a je vyžadován příliš velký závitník.
Standardní sekvence oprav je přímočará. Nejprve vyvrtejte starý závit velikostí vrtáku doporučenou výrobcem destičky. Za druhé, vyklepejte nový otvor speciálním závitníkem STI, který je oproti standardnímu závitníku 9/16 vybroušený nadměrně tak, aby vložka po instalaci pasovala. Za třetí naviňte vložku do závitového otvoru pomocí instalačního nástroje. Nakonec, pokud má vložka chlopeň, po instalaci ji odlomte. Hotový otvor je vnitřní závit 9/16, který odpovídá původním rozměrům a přijímá stejný šroub.
- Vyvrtejte poškozený závit na průměr těla vložky
- Vyvrtejte otvor závitníkem STI pomocí velikosti vrtáku STI
- Nainstalujte drátěnou vložku pomocí speciálního instalačního nástroje
- Odlomte třmen a zkontrolujte konečný závit pomocí měrky
 Dodavatel šroubových vložek pro opravy závitů Tento dodavatel nabízí řadu drátěných, uzamykacích a šroubovacích vložek a poskytuje spolehlivá řešení pro obnovu poškozených závitů a manipulaci s aplikacemi s vysokými vibracemi. Zobrazit produkt →
Materiál vložky a povlak jsou v provozu. Drátěné vložky z nerezové oceli jsou výchozí volbou pro odolnost a pevnost proti korozi a vložky z uhlíkové oceli s pozinkováním jsou levnější možností pro vnitřní stroje. Pro aplikace s vysokým cyklem nebo vysokými vibracemi mohou vložky typu šroubového zámku s uzamykacím segmentem zabránit vysunutí šroubu. Klíčové uzamykací vložky jsou další možností, kdy samotná vložka musí být mechanicky uzamčena do základního materiálu.
Když si kupujete drátěné vložky, dodavatel by měl poskytnout správnou velikost závitníku STI pro každou velikost vložky. Protože řady 9/16 UNC a 9/16 UNF používají různé břitové destičky, musí opravná sada přesně odpovídat původní řadě závitů. Spolehlivý výrobce závitové vložky zdokumentuje vrták, závitník a instalační nástroj jako jednu sadu, což snižuje riziko nesprávné opravy.
Výběr správného kohoutku a instalačních nástrojů pro práci 16. září
Závitník, který zvolíte pro práci 9/16, určuje kvalitu závitu stejně jako vrták. U průchozího otvoru 9/16-12 UNC, spirálový hrotový závitník, někdy nazývaný pistolový závitník, tlačí třísky před řezem a je nejrychlejší volbou. U slepého otvoru vytahuje závitník se spirálovou drážkou třísky z otvoru a zabraňuje shlukování na dně. Pro mělké slepé otvory v litině stačí závitník s rovnou drážkou, ale v hliníku nebo oceli se potýká s dlouhými třískami.
Na povlaku záleží, i když je geometrie správná. Světlý závitník bez povlaku pracuje v litině a materiálech s krátkou třískou. Závitník s povlakem TiN si poradí s legovanou ocelí a snižuje přilnavost. Závitník s povlakem TiCN nebo TiAlN funguje lépe v hliníku a nerezové oceli, kde povlak snižuje tření a zabraňuje lokalizovanému svařování na břitu. Pro hrubou rozteč 9/16-12 je řezný moment relativně vysoký, takže správný povlak a ostrá řezná hrana jsou zásadní pro konzistentní výsledky.
Rychlost řezání by měla být konzervativní. U legované oceli je povrchová rychlost kolem 30 až 50 SFM bezpečným výchozím bodem pro ruční závitování, zatímco hliník lze závitovat při vyšších rychlostech pomocí pevného držáku závitníku. Klíčem je udržovat posuv synchronizovaný s předstihem závitníku, aby závitník nepůsobil jako řezný nástroj pod tlakem. Použití držáku závitníku nebo závitořezné hlavy s vhodnou ochranou proti krouticímu momentu může zabránit zlomení, zejména ve slepých otvorech.
Pokud stále porovnáváte metody, náš průvodce na jak vybrat závitník vysvětluje rozdíl mezi závitníky s přímou drážkou, spirálovou špičkou a spirálovou drážkou do větší hloubky, včetně praktických omezení každé geometrie.
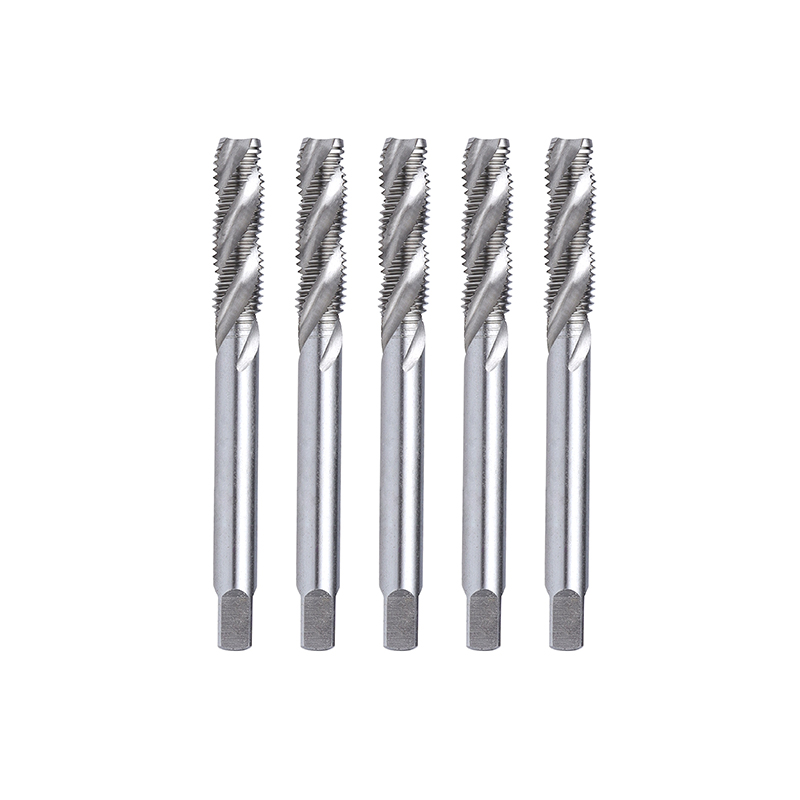 Závitník se spirálovým závitem pro řezání hlubokých otvorů Díky spirálovým drážkám pro efektivní odvod třísek snižuje tento závitník riziko ucpání a zlomení, takže je ideální pro hluboké díry, tvrdé kovy a automatizovanou hromadnou výrobu. Zobrazit produkt →
Pro instalaci závitových vložek je instalační nástroj stejně důležitý jako vložka. Správně dimenzovaný instalační nástroj navíjí vložku do otvoru správným napětím, čímž zabraňuje roztažení nebo deformaci vložky. Extrakční nástroje jsou k dispozici, když je nutné vyjmout břitovou destičku pro přepracování. Toto příslušenství by mělo pocházet od stejného dodavatele jako vložky, aby byla zaručena sladěná sada produktů.
Související příručky a zdroje
Pokud potřebujete ověřit specifikace nebo vyhodnotit specializovaného dodavatele závitníků, závitových vložek a instalačních nástrojů, následující zdroj vás spojí s technickým zázemím výrobce a zkušenostmi s produktem.
Často kladené otázky o velikostech vrtáků 16. září
Jaká je velikost závitníku pro závit 9/16-12 UNC?Použijte vrták 31/64 palce, což odpovídá 0,4844 palce nebo přibližně 12,3 mm. Tento vrták vytváří zhruba 75 procent záběru závitu v oceli a je to hodnota vytištěná na standardních tabulkách závitníků pro hrubý závit 9/16-12 UNC. |
Jaká je velikost závitníku pro závit 9/16-18 UNF?Použijte vrták 33/64 palce, což se rovná 0,5156 palce nebo přibližně 13,1 mm. Jemné stoupání zanechává větší otvor, který snižuje závitovací moment a vytváří mělčí, ale vibracím odolný závit. |
Mohu použít 1/2palcový vrták pro závitování závitu 9/16-12?Technicky ano, ale jen když chcete snížit záběr závitu. 1/2palcový vrták vytváří asi 61 procent záběru namísto standardních 75 procent, což je užitečné u nerezové oceli nebo tvrzené legované oceli. Pro univerzální práci je bezpečnější volbou vrták 31/64 palce. |
Jaký je metrický ekvivalentní vrták pro závity 9/16?Nejbližší velikost metrického závitu je M14. Závit M14 x 2,0 používá vrták 12,2 mm a závit M14 x 1,5 používá vrták 12,7 mm. Ty se blíží imperiálním hodnotám 9/16, ale samotné závity nejsou zaměnitelné. |
Jsou závity 9/16-12 UNC a M14 x 2,0 stejné?Ne. 9/16-12 UNC má jmenovitý průměr 0,5625 palce (14,2875 mm) a rozteč 12 TPI, zatímco M14 x 2,0 má jmenovitý průměr 14 mm a rozteč 2 mm. Průměry jsou blízko, ale stoupání a tvar závitu se liší, takže závitníky a šrouby nejsou zaměnitelné. |
Co znamená 75procentní zapojení závitu pro závitník 9/16?To znamená, že vnitřní závity zabírají 75 procent teoretické plné hloubky závitu. Jedná se o průmyslový kompromis mezi pevností závitu a momentem závitování. 75% závit unese téměř plné zatížení 100% závitu, ale vyžaduje podstatně menší řeznou sílu. |
Jaký závitník bych měl použít pro slepý otvor 9/16-12 UNC?Použijte závitník se spirálovou drážkou, který při řezání vytahuje třísky z otvoru. U průchozího otvoru je závitník se spirálovým hrotem rychlejší, protože tlačí třísky před závitník. Vždy používejte výčepní kapalinu přizpůsobenou základnímu materiálu. |
Jak opravím stržený závit 9/16?Vyvrtejte poškozený závit na průměr doporučený výrobcem vložky, vyklepněte otvor závitníkem STI a nainstalujte drátěnou závitovou vložku pomocí správného instalačního nástroje. Závitník STI je ve srovnání se standardním závitníkem 9/16 broušený, takže původní šroub i po instalaci vložky stále sedí. |
Shrnutí konečného rozhodnutí pro vaši zakázku 16. září
Výběr správné velikosti závitníku 9/16 je rozdíl mezi čistým a spolehlivým závitem a zlomeným závitníkem nebo odizolovaným otvorem. Pro většinu zakázek jsou čísla, která je třeba si zapamatovat, 31/64 palce pro 9/16-12 UNC a 33/64 palce pro 9/16-18 UNF. Pokud materiál vyžaduje nižší záběr, přejděte na vrták 1/2 palce pro hrubou řadu, ale nejprve potvrďte požadavek aplikace. Metrické závity M14 jsou blízcí sousedé, ale nenahrazují 9/16.
U nákupních a inženýrských týmů snižuje spolupráce se specializovaným výrobcem také riziko chyb ve specifikaci. Dongtai Jinzhize Metal Products Co., Ltd. je profesionální výrobce a dodavatel závitových vložek, který vyrábí drátěné závitové vložky, samořezné vložky, klíčové uzamykací vložky, matice pro převod vnitřního a vnějšího závitu, olejové zátky a závitníky a instalační nástroje, které s nimi souvisí. Velkoobchodní odběratelé, kteří potřebují konzistentní kvalitu v rámci velkoobjemových objednávek, mohou získat kompletní řešení závitování a opravy jako sladěný systém, spíše než montáž nástrojů od více dodavatelů.
Použijte standardní tabulku závitníků jako výchozí bod, upravte materiál a provozní podmínky, ověřte sérii závitů na výkresu a vybavte své operátory kvalitními závitníky a řeznou kapalinou. Závit 9/16 je spolehlivé a cenově výhodné spojení, když je otvor správně vyvrtán poprvé.


